应用说明 / 2026-09-05
六轴机械臂 CNC 上下料调试前检查表:资料与实体版本怎么对齐?
把机器人、CNC、工具、工件、程序和路径资料逐项对应到现场实体与当前引用,才能形成可交接的调试前输入包。
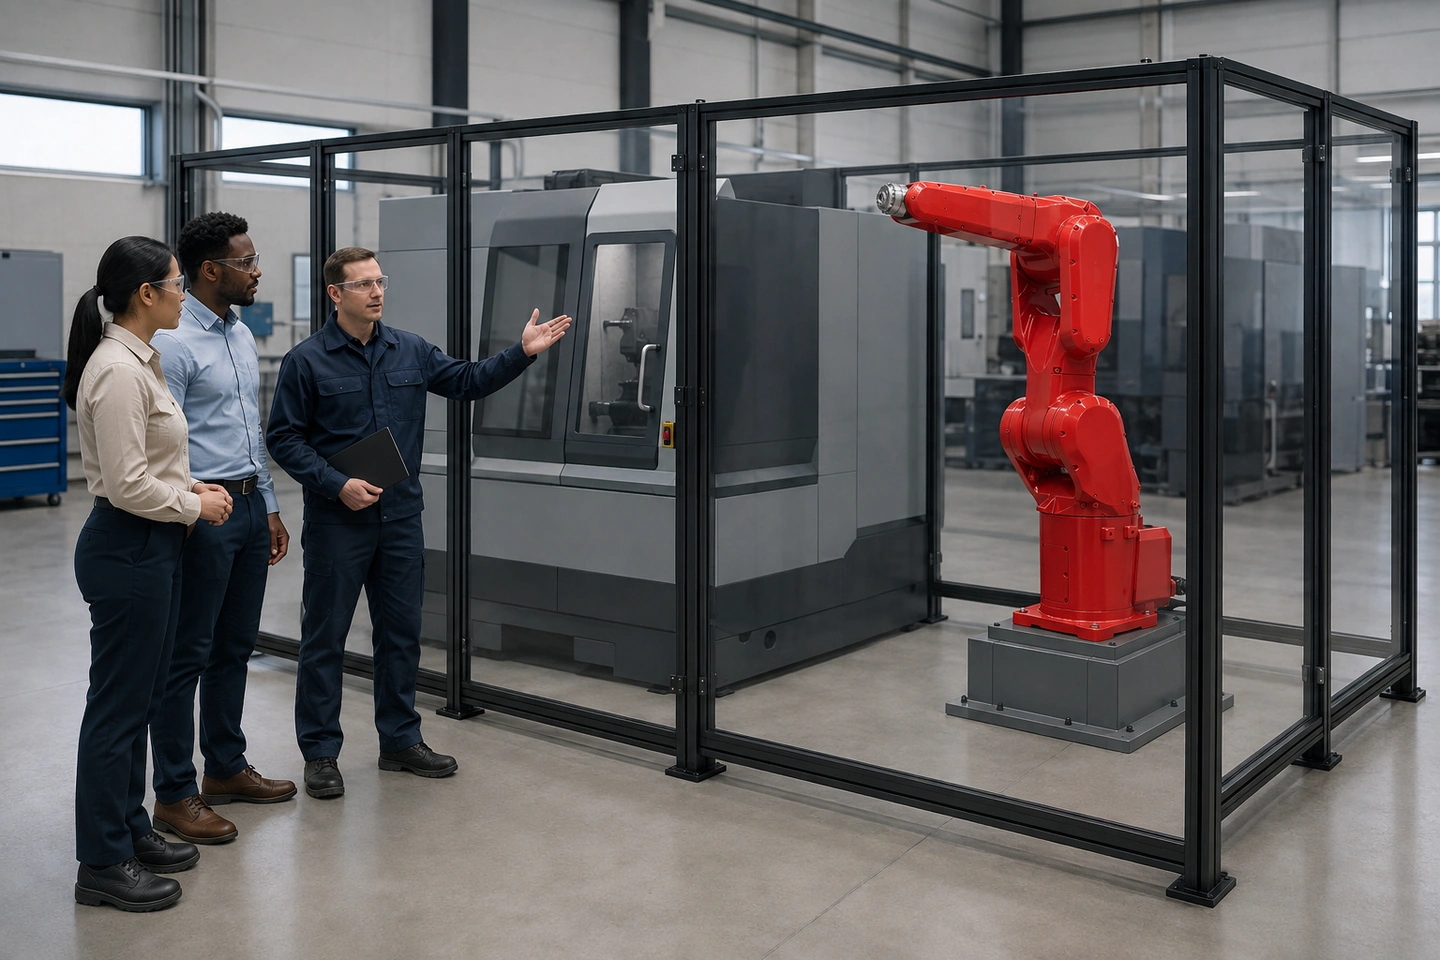 应用场景示意:完全生成的非特定成年国内工厂员工与不同外貌背景成年国际访客,在防护区外交流停止状态的六轴机械臂、单台 CNC 和无可读文字的资料夹;实际核对以项目资料和现场实体为准。
六轴机械臂服务一台 CNC 的调试前,应先锁定机器人、CNC、末端工具、工件、料位、程序、接口和布局路径模型各自的真实身份与受控版本,再逐项对照现场实体和当前引用。实际工具还要对应当前 TCP、负载与程序;四处工件状态、机床动态状态和路径资料应处在同一基线。发现差异时保留证据、责任人和下一步,输出只是调试前输入包与开放项,不是调试、验收或放行结论。
同名资料不等于同一受控版本
调试前最容易漏掉的并非缺少一张表,而是同一个名称在不同位置指向了不同对象。机器人本体与控制器、CNC 及附件、夹爪或工具组件、毛坯和成品、料位、程序或配方、接口表、布局和路径模型,都需要有可辨认的实体与修订状态。
可从现场资料清单开始,把已有资料集中到同一个核对包。表中写有名称但没有版本、来源或现场对应物时,应继续作为开放项,而不应仅凭名称相同认定一致。
先固定本轮核对的对象边界
一份可交接的核对包至少要让接手人员知道:本次面对的是哪一台机器人和控制器、哪一台 CNC 及附件、哪一套末端工具、哪一类工件和料位,以及哪一份程序、接口资料和布局路径模型。它不需要预填型号、序列号、图号、坐标或软件版本;这些字段应按项目实际资料填写并保留出处。
将实体工具、TCP、负载与程序引用放在一起
实际装在腕部的工具,不应只用一个工具名称代表。夹爪、手指、适配件或传感器的变更,可能影响工具定义、当前 TCP、负载工况和程序实际引用的关系。这里的任务是确认映射是否有记录,不是计算 TCP 或负载,也不是给出路径结论。
如有换爪记录,可对照更换夹爪后的 TCP 核对,把当前实物、工具定义、实际活动工具和关联资料列在一起。若其中任一项变化,差异应交给 TCP、负载和路径专项复核,不能直接沿用旧记录。
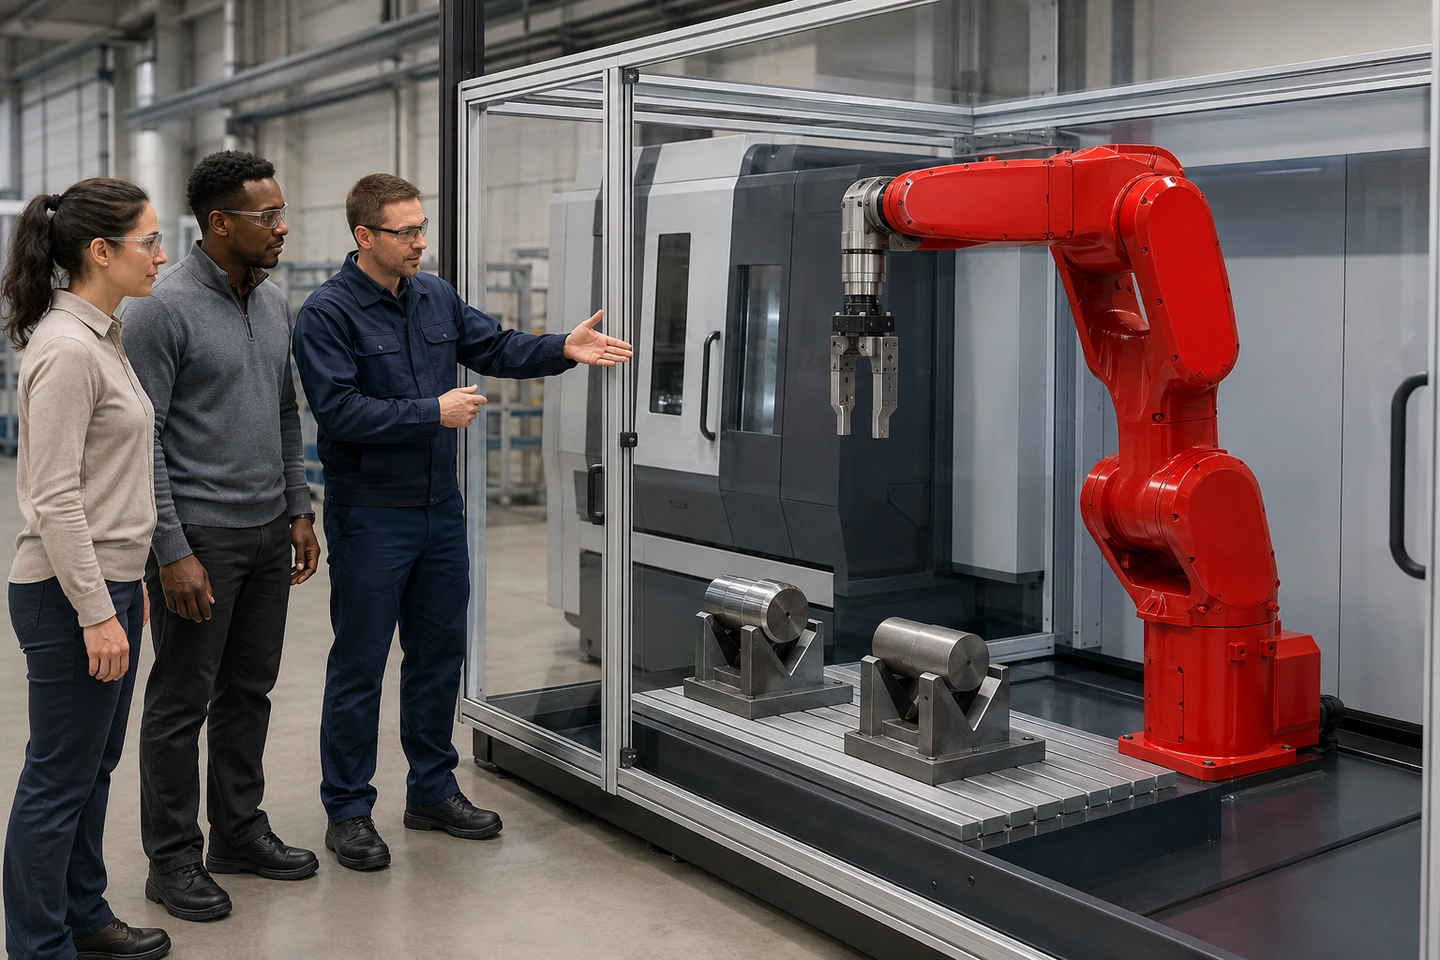 应用场景示意:画面仅用于说明调试前的核对范围。人物完全生成,未进入危险区域;不代表真实客户到访、实际调试、签字确认或任何通过结论。
跨四处位置核对工件,而非只看一张工件图
一件工件在流程中可能处于毛坯料位、夹爪、卡盘或夹具、成品料位四处。核对时应追踪同一工件身份、工序状态、允许姿态、实际定位或接触特征,并检查现场物理状态能否与记录或控制状态对应。
这不是重新制定基准、公差或夹具方案。需要进一步整理定位特征时,可查看工件定位基准传递。未知的接触、姿态或状态不要填成已确认,应留在开放项中交由项目人员复核。
只核对路径资料版本,不在此设计路径
调试前资料中,真实取放和退让位置、完整机器人—工具—工件包络、机床门、卡盘或夹具、刀塔等动态状态,以及接口表中的允许条件和程序引用,需能追溯到同一版本基线。本文不示教或验证运动,也不判断可达、无干涉或安全。
可将路径资料的版本与六轴机械臂位置与路径检查表并列管理。若实体、工具、工件、机床附件或路径资料发生变化,先标明受影响范围和待复核事项,再由项目流程决定后续工作。
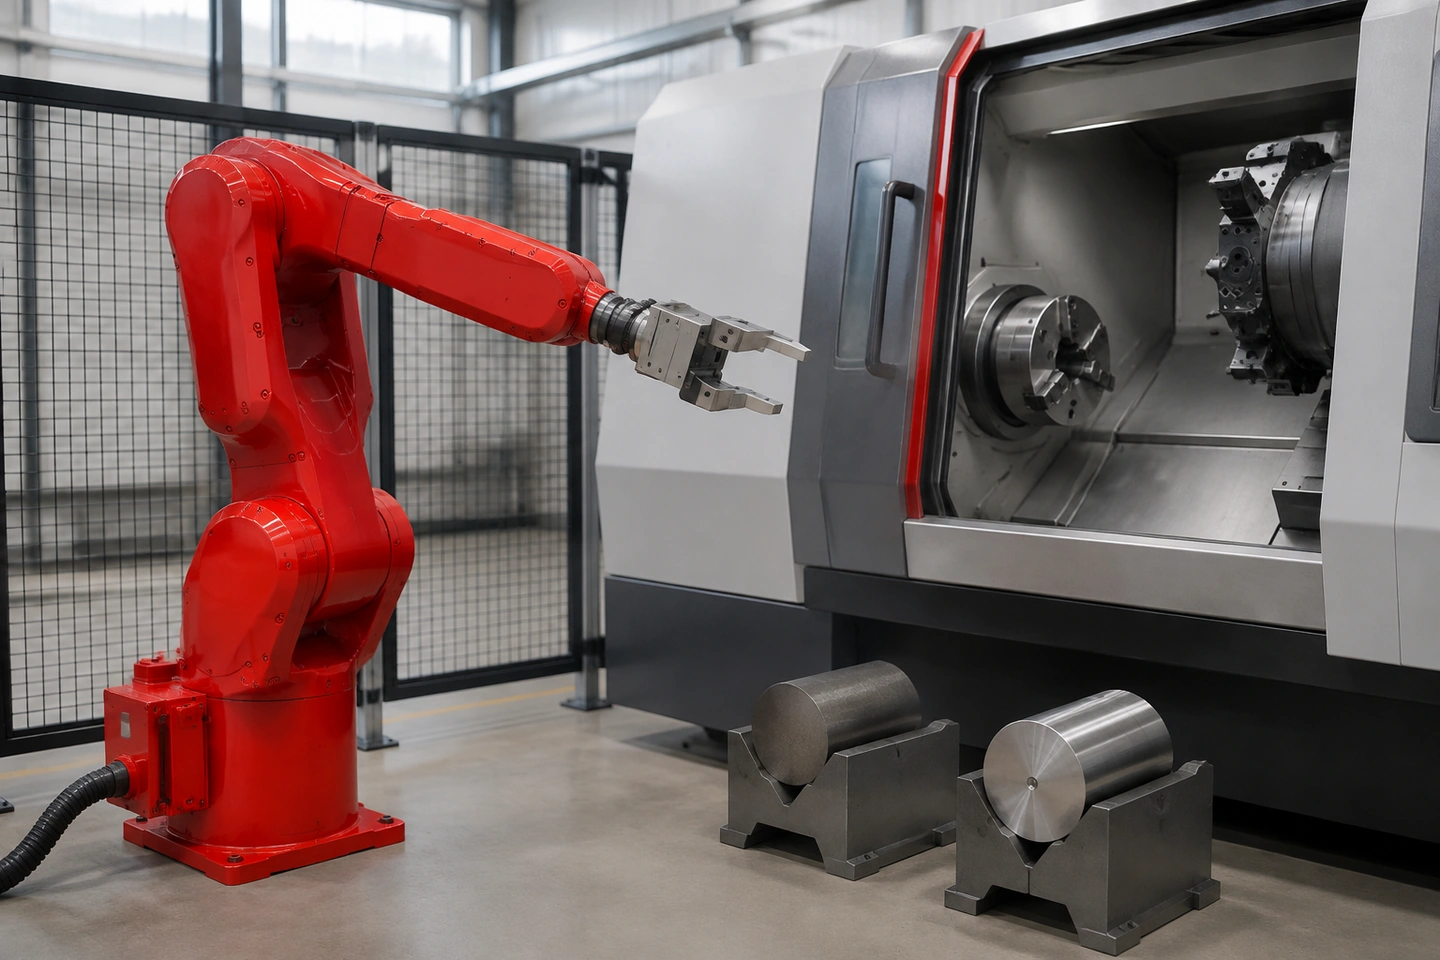 应用场景示意:无人技术细节只说明需要共同核对的对象关系,不含文字、坐标、箭头或工程图样式;不构成路径、接口或性能验证。
差异记录要能交接给下一位责任人
资料一致性核对的价值,在于让差异可被继续处理。每一项差异应保留资料来源、现场当前状态、涉及版本、核对证据、责任人和下一步。程序或配置发生变化时,也应保留记录并按项目安排复核其实施情况。
人员进入、维护或其他现场任务的边界,仍需另行处理;本表不会替代人员进入安全评审。同样,核对资料齐套不等于获准开始调试,是否开始调试、如何验收和是否放行,均应由项目授权人员依厂家说明和适用程序决定。
调试前资料与实体一致性检查表
| 核对对象与版本基线 | 现场实体或当前状态 | 文档、程序或接口引用 | 证据、责任人与开放项 |
|---|---|---|---|
| 机器人与控制器 | 待填写 | 待填写 | 待填写 |
| CNC 及附件 | 待填写 | 待填写 | 待填写 |
| 末端工具 | 待填写 | 待填写 | 待填写 |
| 工件与四个料位 | 待填写 | 待填写 | 待填写 |
| 程序或配方 | 待填写 | 待填写 | 待填写 |
| 接口表 | 待填写 | 待填写 | 待填写 |
| 布局与路径模型 | 待填写 | 待填写 | 待填写 |
表格的作用是暴露尚未对齐的信息,而不是制作一张通过单。计划采用何种布局或工位配置,还需结合项目资料评审;可从单台 CNC 上下料方案了解单机应用的资料入口。
常见问题
资料齐全是否就可以开始调试?
不能只看资料是否齐全。还要核对现场实体、程序或配置的活动引用及各资料版本是否一致。即使表格已填写,是否允许开始调试仍由具体项目的授权人员决定。
更换夹爪后能否沿用旧 TCP 与负载?
不能直接沿用。应先确认工具、适配件、手指或传感器的实际变化,再将差异交给 TCP、负载和路径的对应专项复核。
为什么要跨四处位置核对工件?
毛坯料位、夹爪、卡盘或夹具、成品料位分别体现不同的工序状态。跨位置核对有助于保持工件身份、姿态、定位特征和记录的可追溯关系。
填完检查表是否代表调试通过?
不代表。它只形成受控输入包和未关闭项清单,不替代调试、风险评估、验收、安全确认或生产放行。
来源与使用边界
本文只依据 QX025-F01 至 QX025-F06 及任务书列明的事实记录编写。它提供调试前资料与实体一致性核对的输入框架,不提供型号、版本、坐标、TCP、负载、接口值、节拍、兼容性、安全或投产结论。
提交调试前项目资料
请准备设备身份、末端工具、工件与料位、程序或配方、接口表、布局或路径模型、现场照片和开放项,并向琦星提交项目资料。琦星可协助整理项目核对输入;是否兼容、能否调试通过、节拍、精度、安全和投产结果仍须由具体项目另行核验。