应用说明 / 2026-09-20
CNC 自动化打样样件准备:怎样覆盖真实生产变化?
为 CNC 自动上下料售前打样建立一张可追溯样件覆盖表:先定义问题,再关联状态、变化、抓取条件和观察边界。
 应用场景示意 / 具体方案以工程评审为准。
CNC 自动化打样前,先定义目标零件族、工序阶段和要回答的问题,再把毛坯或成品状态、已知变化、抓取相关条件和证据来源写入样件覆盖表。由现行工序负责人补充真实物料状态,并逐件关联观察边界。本文不规定样件数量、抽样方法、首件放行或量产验收结论。
先确定试验要回答什么,再挑样件
样件清单应服务于一个清楚的问题,而不是先寄出一件外观理想的工件、再决定要验证什么。先记录目标零件族、对应的工序阶段、待回答问题、拟观察的参数类别和责任人;这些字段使后续观察可以追溯到当初的目的。
本次观察面向哪种状态和条件?
把观察范围写成实际状态和条件,而不是泛称“打样”。例如,表中应说明该件是哪个产品/工序下的毛坯或成品、已知变化来自哪里,以及观察针对什么问题。尚未确认的信息直接列为待确认,不能在送样后以经验补写。
让样件覆盖已知变化,而不是只挑最好的一件
单个理想样件不能代表整个生产总体。试样是否足够与代表性、实际变异、需要形成的结论和由项目团队确定的数量有关;本文不提供固定件数或统计抽样公式。
请让了解当前人工工序的负责人参与,他们可指出偶发不一致、人工修正和实际物料状态。必要时,可参考毛坯一致性记录整理已知变化,但本页并不把售前打样扩展为来料检验或质量控制计划。
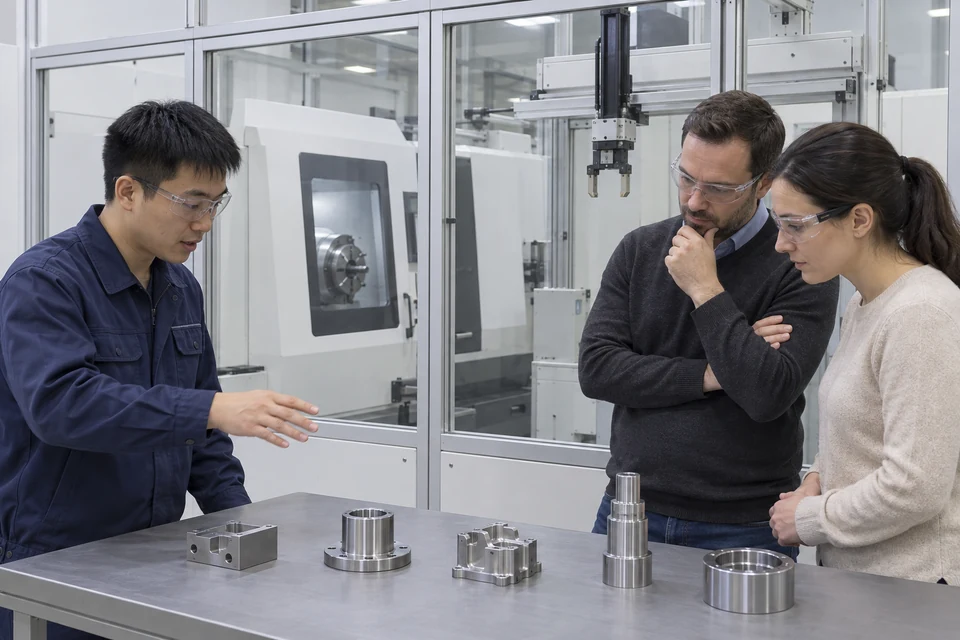 应用场景示意 / 具体方案以工程评审为准。
区分毛坯与成品,并记录抓取相关条件
同一张矩阵应区分实际产品/工序与毛坯或成品状态。每件样件还要记录与抓取有关的重量、抓取方式、接触或受力位置、方向,以及切屑、冷却液、温度等适用环境条件。这里记录的是工厂已知的实际情况,不填写数值、污染等级或解决方案。
这样的记录不是夹爪设计书,也不说明某种抓取方式已经可用。它只让项目讨论时能看见:此次观察对应的样件状态与条件是什么,哪些信息仍然缺失。
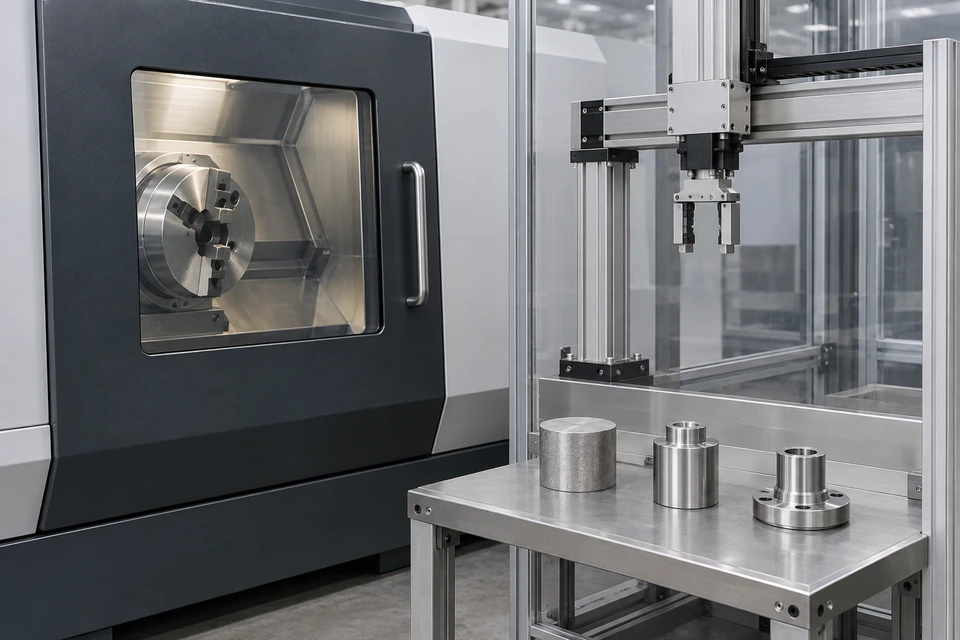 应用场景示意 / 具体方案以工程评审为准。
逐件关联身份、问题和观察边界
每件样件都应有可追溯身份、代表的已知变化、证据来源和待回答问题。试验后的观察另行记录,并引用样件身份及当时条件;空白覆盖表本身不是试验报告。
尚未覆盖的变化怎样列为待确认?
把未覆盖的变化保留在“负责人及覆盖待确认项”中,说明还需谁以何种真实资料确认。一次观察只描述该样件和该条件,不能外推成整个零件族、连续生产、兼容性、首件放行或量产结论。若后续讨论涉及首件验证,可阅读首件验证与放行证据边界,但两类记录不可互相替代。
| 样件身份 / 零件族与工序 | 毛坯或成品 / 已知变化 | 抓取与适用环境条件 | 证据与待回答问题 | 负责人及覆盖待确认项 |
|---|---|---|---|---|
常见问题
能否只寄一件外观最好的样件?
可以记录它,但一个理想样件不能代表实际变异。先确定问题与覆盖范围,再判断该件在本次观察中的位置。
打样到底需要多少件?
本文不规定数量。项目工程和质量团队应结合代表性、实际变异和所需结论确定。
毛坯与成品能否放在同一记录里不加区分?
不能。应记录产品/工序、毛坯或成品状态及各自的抓取相关条件。
一次试验顺利是否可以证明量产可用?
不能。观察仅适用于该样件及其条件,不自动证明量产、兼容性或首件放行。
来源边界
本文仅使用 QX052-F01–QX052-F05 的计划、代表性、现行工序输入、抓取条件与样件追溯事实。来源用于建立售前样件覆盖字段,不证明琦星配置、夹爪选择、兼容性、样件数量或试验结果。
下一步
可提交试样覆盖与待验证问题,提供可分享的工件/工序资料、毛坯与成品状态、已知变化和试验问题,用于形成项目评审输入。此沟通不承诺样件数量、夹爪方案或试验结果。