应用说明 / 2026-09-03
CNC 自动上下料毛坯一致性检查表:取料前要确认哪些状态?
自动取料前应把毛坯对象、形态方向、接触与定位表面、可见异物、料位和单件分离状态分别记录,并保留未确认项。
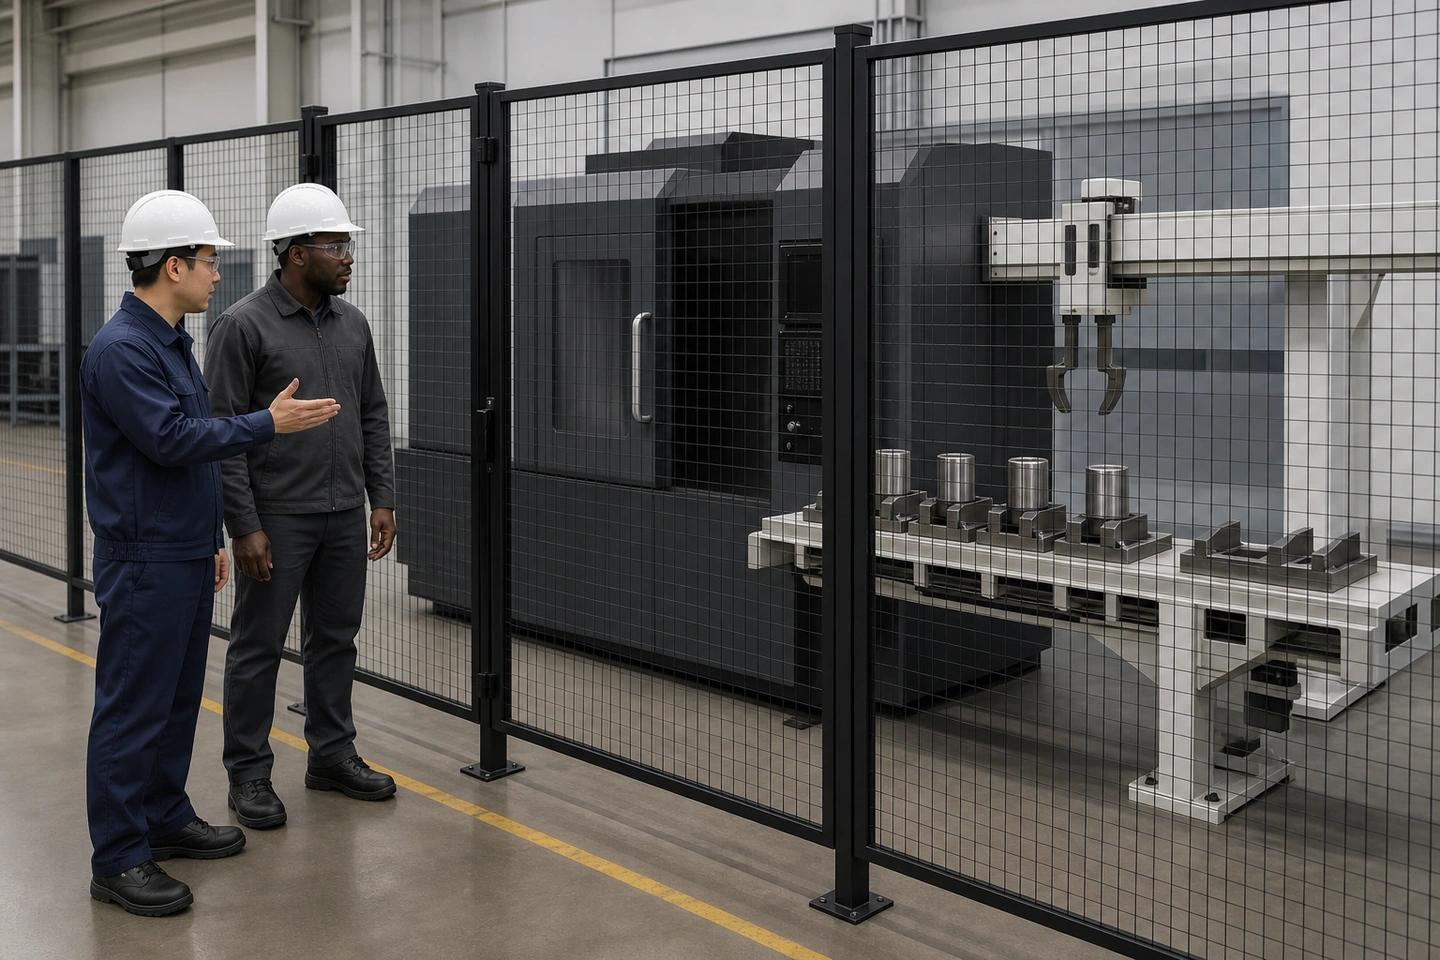 应用场景示意 / 毛坯状态、检查方法与处理边界以项目文件和现场核验为准:完全生成的非特定国内员工与不同外貌背景成年国际访客在安全防护完整的单机 CNC 旁交流毛坯、料盘和取料前状态。
CNC 自动上下料毛坯一致性检查表应在取料动作开始前记录六类信息:当前毛坯对象与资料来源、实际形态和方向、支撑与取料姿态、允许和禁止接触面、定位面与可见异物、料位和单件分离状态。每项还要附上证据、责任与未确认问题,并区分已确认、待现场验证和项目决定。本表整理项目输入,不制定公差、检验方法、夹爪或传感器方案,也不直接决定接受、返工、报废或放行。
先固定当前检查对象和证据来源
第一步不是判断“毛坯合不合格”,而是确认正在讨论哪个工件族、哪一道工序、哪种毛坯状态和哪个供料位置。图样、代表性样件、现场照片或现有记录应注明来源;产品号、批次、材料、尺寸或验证状态未知时,保持空白或标为待确认,不能猜填。
| 对象字段 | 当前项目输入 | 数据或证据来源 | 状态 | 开放问题 |
|---|---|---|---|---|
| 工件族与工序 | ______ | ______ | ______ | ______ |
| 毛坯状态 | ______ | ______ | ______ | ______ |
| 供料位置 | ______ | ______ | ______ | ______ |
| 图样或代表性样件 | ______ | ______ | ______ | ______ |
| 尚未确认的信息 | ______ | ______ | ______ | ______ |
如需先补齐机床、工件、现场和料位资料,可参考CNC 自动化现场资料入口。单机 CNC 概念物料路线可帮助标出毛坯进入自动流程的位置,但概念路线不能替代当前项目的实际供料状态。
记录实际形态、方向、支撑和取料姿态
自动取料前应记录毛坯实际形态和尺寸数据来自哪里、允许方向、在供料位置如何获得稳定支撑,以及夹取前应处于什么姿态。氧化皮、飞边和尺寸波动可以作为需要项目判断的输入,但本表不设置限值,也不定义测量方法。
直接来说,毛坯方向和取料姿态不能只写“按正常方向”。应描述可复核的允许方向、当前支撑关系和实际取料姿态,并把证据来源和未确认项放在同一行。
分开记录接触面、定位面与可见异物
允许接触面、禁止接触面和支撑或定位面回答的是不同问题:夹爪可以接触哪里、必须避开哪里、毛坯靠什么实际表面保持位置。三类表面应分栏记录,不能合并成一个“夹持面”。
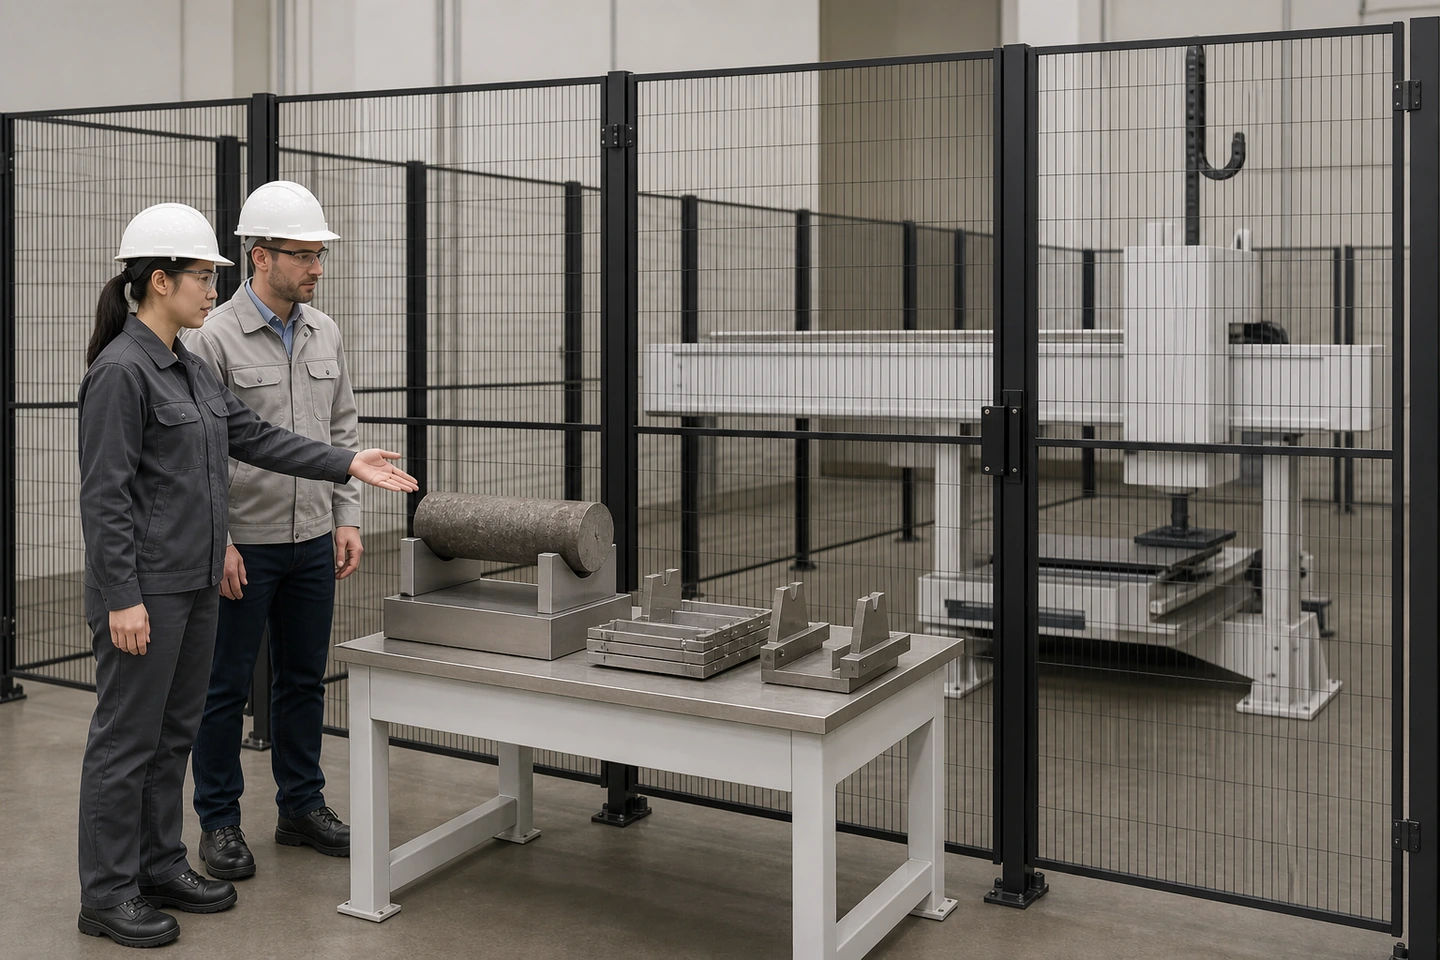 应用场景示意 / 实际表面状态与处理方式以项目核验为准:人物均为完全生成的非特定成年人,画面不代表真实客户、真实到访、采购、签约、交付或背书,也不是检验记录或传感器选型结果。
氧化皮、飞边、切屑、冷却液或其他可见异物应作为“实际观察状态”记录,并注明出现在哪一表面。清单不自行给出毛刺或异物限值、清洁方法、量具或接受标准。更深入的机械夹持评审应转入夹爪工程评估,不能由这张表代替。
把料位状态与单件分离状态逐项拆开
空位、单件到位、叠料、方向错误、位置不确定和夹取失败不能合并为一个“缺料”异常。它们对应不同的物理状态和后续开放问题,应分别对照实际毛坯、料位或定位槽以及当前控制记录。
| 料位或取料前状态 | 物理观察 | 控制或记录状态 | 两者是否一致 | 证据与开放问题 |
|---|---|---|---|---|
| 空位 | ______ | ______ | ______ | ______ |
| 单件到位 | ______ | ______ | ______ | ______ |
| 叠料 | ______ | ______ | ______ | ______ |
| 方向错误 | ______ | ______ | ______ | ______ |
| 位置不确定 | ______ | ______ | ______ | ______ |
| 夹取失败 | ______ | ______ | ______ | ______ |
不同状态分开记录,不表示系统已具备自动识别、自动分离、错向检测或自动防错能力。本页也不选择料仓、分离机构、检测元件或控制逻辑。
用可识别定位特征代替“居中即可”
“毛坯居中”不能代替可识别定位特征,因为它没有指出毛坯由哪个实际接触特征、定位目标或项目图样定义建立姿态。应记录供料位置中的实际特征、毛坯姿态和取料方向,使后续人员能回到同一对象复核。
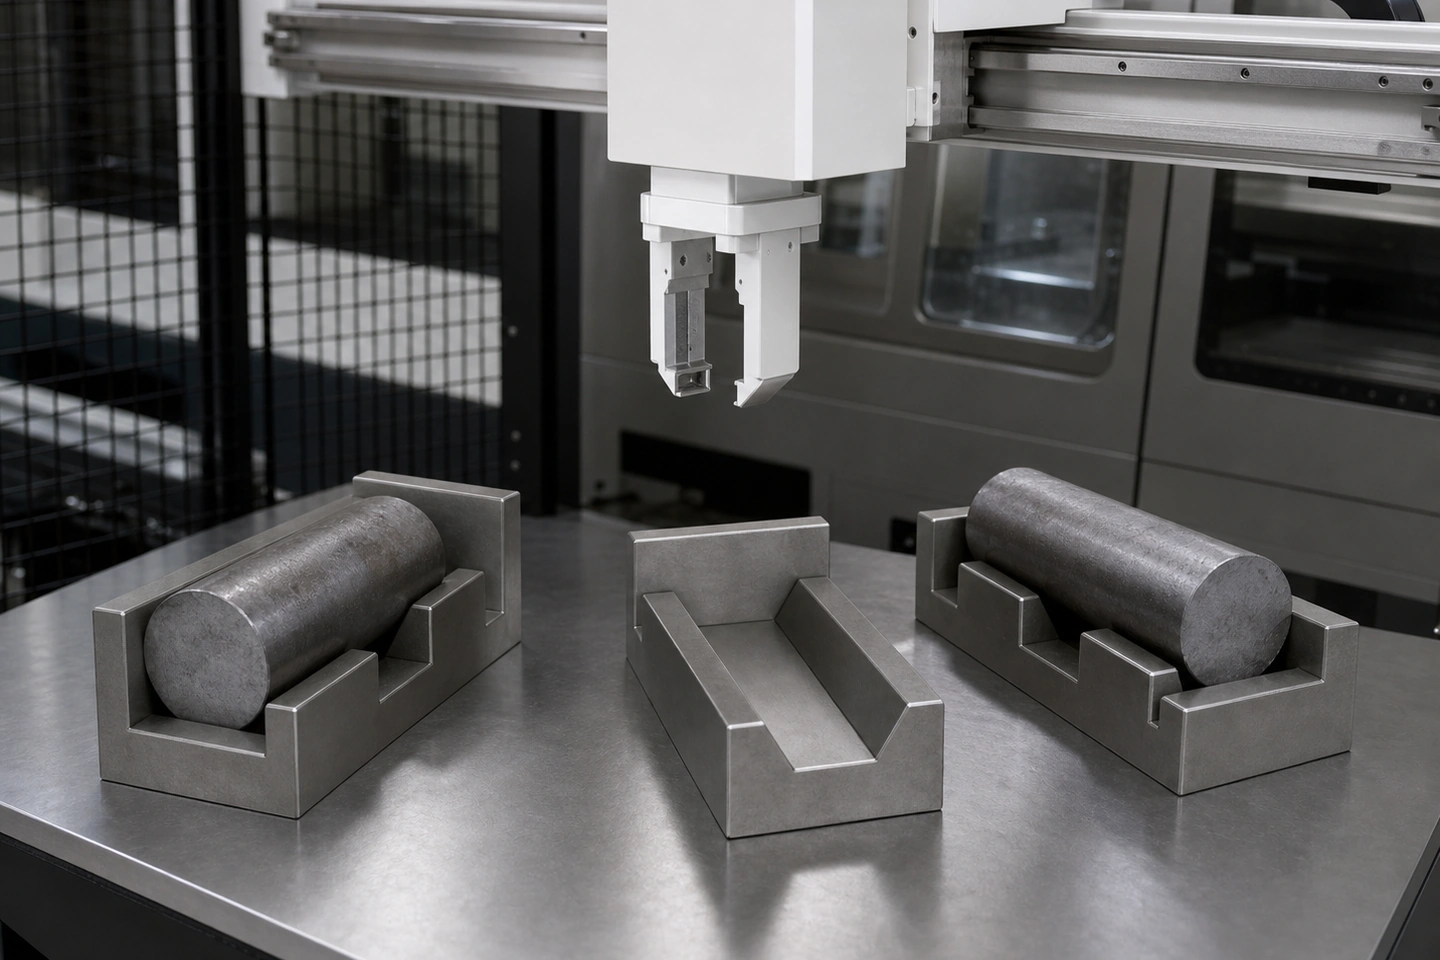 应用场景示意 / 具体定位特征、方向和夹取条件由项目文件确定:无人物技术细节只表达物理关系,不使用文字、箭头、尺寸或工程图风格,不是客户现场、定位精度或性能证明。
毛坯被夹取后的料位、夹爪、卡盘或夹具和成品料位衔接,属于工件定位基准传递的后续范围。本文停留在夹取开始前,不延伸到四位置路线、装夹或成品返回。
用状态和开放问题收尾,不自动给出放行结论
检查结果应落入“已确认”“待现场验证”或“项目决定”三类,并保存观察证据、责任和开放问题。若毛坯状态不明,或物理状态与记录不一致,应保留差异并使用项目定义的隔离路径;这张表不能自行决定接受、返工、判废或放行。
首件检验项目、结果和放行证据属于首件检查与质量结果闭环。毛坯一致性记录可作为其输入之一,但不能冒充来料检验规程或首件结果。
自动取料前毛坯一致性检查表
| 检查项 | 当前对象/位置 | 实际观察状态 | 数据或证据来源 | 状态:已确认/待现场验证/项目决定 | 责任与开放问题 |
|---|---|---|---|---|---|
| 工件族、工序与毛坯状态 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 |
| 形态、方向、支撑与取料姿态 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 |
| 允许/禁止接触面与定位面 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 |
| 氧化皮、飞边、切屑、冷却液或异物 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 |
| 空位、单件、叠料、错向或位置不确定 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 |
| 可识别定位特征与取料方向 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 | 待项目填写 |
表格不预填公差、限值、量具、抽样频率、清洁方法、传感器逻辑或接受、返工、报废和放行结果。每个空白项应由项目实际资料、现场观察或代表性样件验证补充。
常见问题
毛坯一致性检查与来料检验有什么区别?
毛坯一致性检查整理自动取料前需要复核的对象、方向、表面、异物、料位和分离状态;来料检验还涉及项目规定的检验项目、方法、限值和判定。本表不制定这些规则。
毛坯有氧化皮、飞边或冷却液时应该记录什么?
记录可见状态、所在表面、对应毛坯对象、证据来源和待项目判断的问题。不要由文章补写限值、清洁方法或是否接受。
这张表能否直接用于选择夹爪或传感器?
不能。它提供接触面、姿态、料位和异常状态等输入;手指结构、夹持力、传感器类型、位置和逻辑需要单独的项目评审。
清单完成后是否表示毛坯或自动上料已经放行?
不表示。完成清单只说明输入和开放问题已被记录;检验判定、兼容性、首件结果和生产放行仍由项目文件与责任方决定。
来源与使用边界
本文只使用 QX016-F01 至 QX016-F06、QX-FCT-20260903-001、QX-FCT-20260828-001、QX-FCT-20260831-001、QX-FCT-20260830-001 和 QX-FCT-20260826-007。这些事实支持取料前状态、表面、料位、证据和开放项记录;设备素材记录仅供后续图片职能参考,不构成客户现场、工程图或性能证据。
提交毛坯一致性输入
请准备当前毛坯与工序信息、图样或代表性样件来源、供料位置照片、允许方向、接触和定位表面、表面或异物观察、单件分离状态及未确认项,并提交单机毛坯一致性输入,供琦星按实际项目评审。评审不承诺检验结论、选型、兼容性或放行结果。