应用说明 / 2026-08-28
CNC 自动上下料夹爪评估表:毛坯、成品与抓取确认怎么检查?
夹爪评审不能只填工件重量或气缸状态。先把毛坯、成品、夹持面、完整末端总成、污染条件、机床内部包络与待验证状态整理成同一张表。
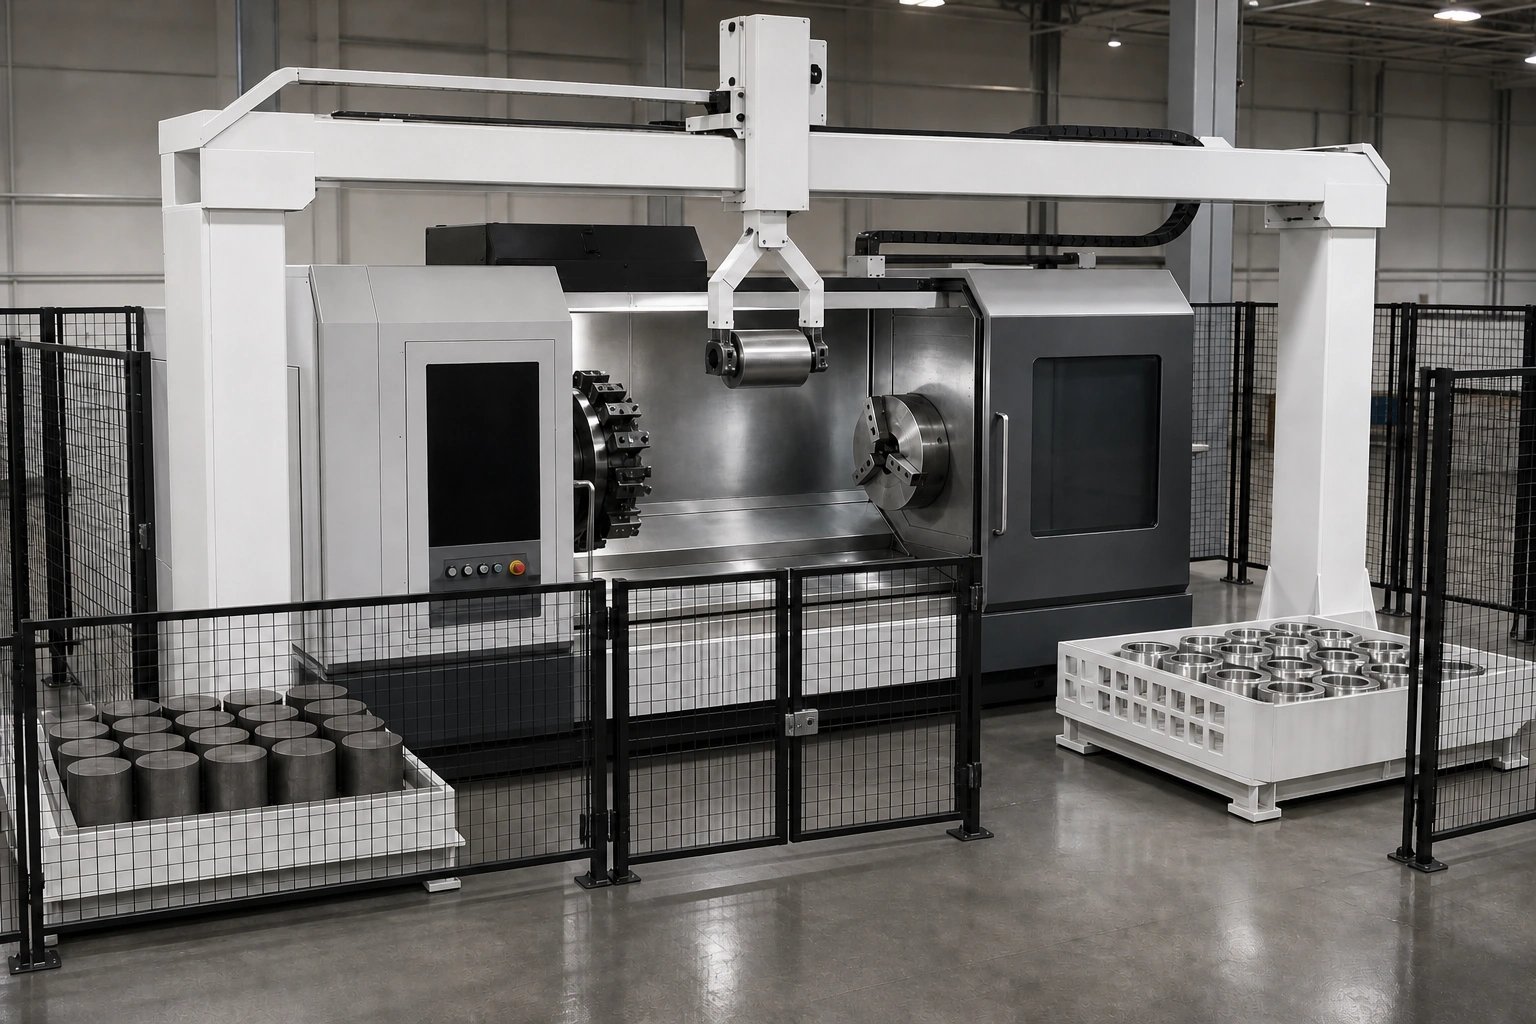 应用场景示意 / 具体布局以工程方案为准
夹爪评估表应包含六组内容:毛坯与成品分开建档、允许与禁止夹持面、完整末端总成、污染条件、机床内部动态干涉、抓取确认与样件验证。每项标记为“已确认”“待测量”或“待样件验证”。表格不能替代夹爪设计、干涉验证、安全评审或量产验收。
先把夹爪问题变成可交接的项目输入
可以先用三种记录状态统一团队语言:
| 状态 | 填写规则 | 后续动作 |
|---|---|---|
| 已确认 | 有图样、照片、测量记录或已明确的项目要求 | 保留证据路径与版本 |
| 待测量 | 现场尺寸、波动、重心或机床内部条件尚未取得 | 指定测量对象与负责人 |
| 待样件验证 | 需要真实毛坯、成品或污染状态才能判断 | 写明待覆盖的样件与异常状态 |
如果还没有完整的单机资料包,可先参考单台 CNC 自动上下料选型资料;本表只处理夹爪、工件接触、完整末端总成与进机干涉,不扩展到整机配置比较。
检查项一:毛坯与成品必须分开建档
毛坯和成品不是同一个抓取对象。两种状态的形状、尺寸波动、方向、定位基准与表面保护要求可能不同,因此不能用一行“工件资料”代替两份记录,也不能默认同一副手指天然适合两种状态。
| 工件状态 | 形状与尺寸波动 | 放置方向 | 定位基准 | 表面保护要求 | 记录状态 |
|---|---|---|---|---|---|
| 毛坯 | ______ | ______ | ______ | ______ | 已确认 / 待测量 / 待验证 |
| 成品 | ______ | ______ | ______ | ______ | 已确认 / 待测量 / 待验证 |
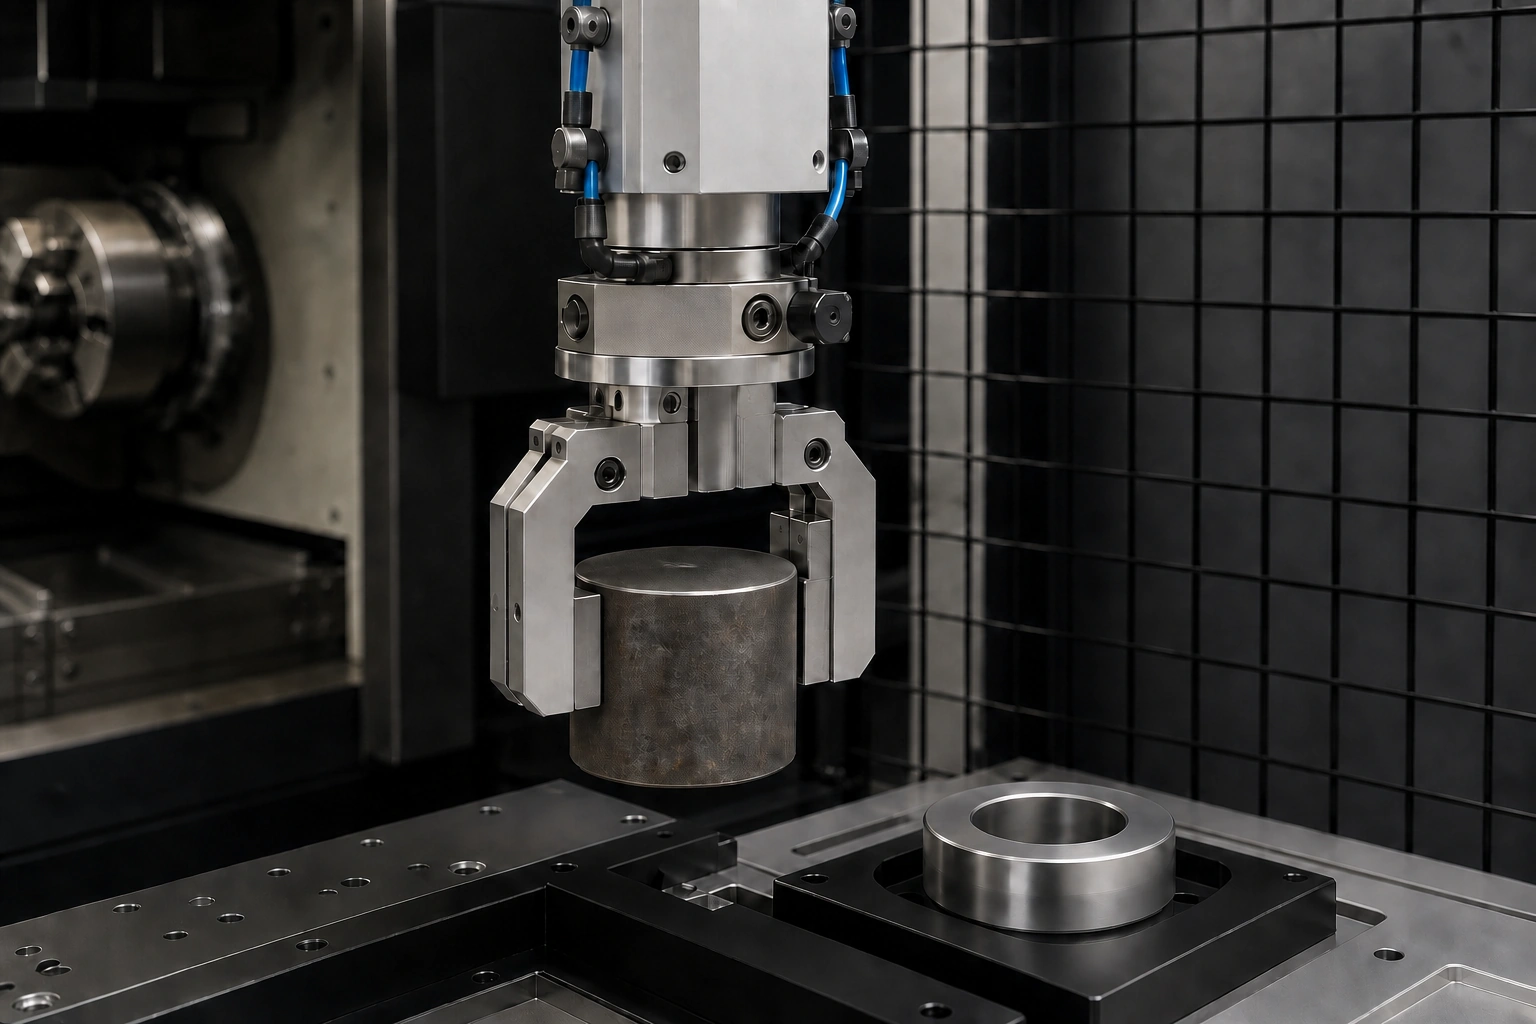 应用场景示意 / 具体布局以工程方案为准
检查项二:明确允许夹持面与禁止接触面
对毛坯和成品分别标出允许夹持面、禁止接触面、夹紧方向、加工基准面和需要保护的表面。最好在同一版本的工件图或照片上直接标记,并注明标记对应毛坯还是成品。
提交时要说明允许接触区域、禁止接触的基准或成品表面、夹紧方向,以及哪些要求仍需样件验证。
这一步不能推导未来源化的夹持力、手指材料、表面粗糙度或验收结果。更宽泛的原理可参阅CNC 上下料夹爪设计原则,本篇只保留可填写字段和缺失项标记。
检查项三:按完整末端总成核对负载与最不利状态
负载核对不能只填工件重量。需要一起记录工件、夹爪、手指、快换、连接板、气路元件和传感器,并检查最远重心与最不利携带状态。
| 末端组成 | 已知信息或待测量值 | 证据/文件 | 状态 |
|---|---|---|---|
| 工件 | ______ | ______ | ______ |
| 夹爪与手指 | ______ | ______ | ______ |
| 快换与连接板 | ______ | ______ | ______ |
| 气路元件与传感器 | ______ | ______ | ______ |
| 最远重心 | ______ | ______ | ______ |
| 最不利携带状态 | ______ | ______ | ______ |
表格不能证明某台机器人已经满足负载、加速度或安全余量要求,适配仍须按真实总成验证。
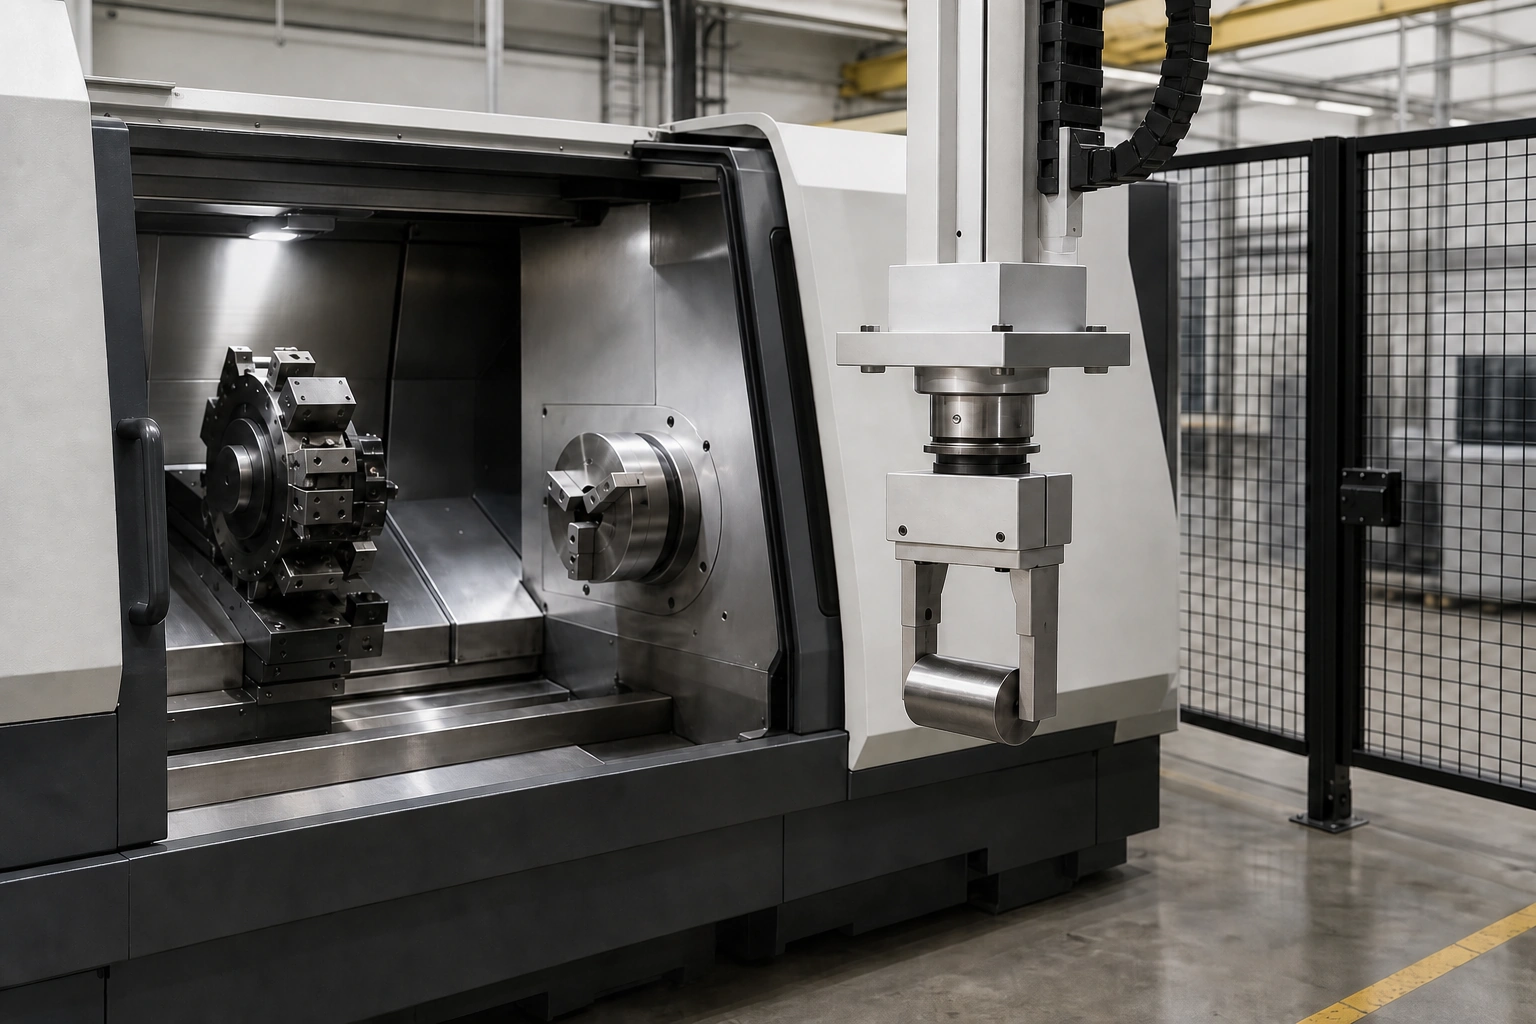 应用场景示意 / 具体布局以工程方案为准
检查项四:记录污染条件与可清洁性
切屑、冷却液、氧化皮或飞边可能影响摩擦、定位和传感确认。评估表应记录污染来源、出现位置、排屑与清洁条件、积液死角,以及污染状态下待验证的误判场景。
这里不能填写没有来源的防护等级、清洁周期,也不能把待核对的结构写成污染问题已经解决。
检查项五:核对机床内部动态干涉包络
夹爪进入机床时,需要核对卡盘、卡爪、刀塔、机床门和夹具的动态干涉包络,不能只看静态示意图。
| 动态对象 | 需要取得的资料 | 待核对动作或位置 | 状态 |
|---|---|---|---|
| 卡盘与卡爪 | 外形与相关状态 | ______ | ______ |
| 刀塔 | 相关位置与包络 | ______ | ______ |
| 机床门 | 开启位置与通行区域 | ______ | ______ |
| 夹具 | 外形与工件交接位置 | ______ | ______ |
| 夹爪完整总成 | 进入、交换与退出姿态 | ______ | ______ |
未测量的安全间隙、行程和可达性必须保持为待核对,应用场景图不能作为已经完成的干涉分析。
检查项六:抓取确认不能只看气缸到位
气缸到位不能单独等同于正确抓住工件。样件验证应覆盖夹紧确认、空夹或掉件、尺寸极限、方向误差、污染状态和中断后的安全恢复。
| 待验证状态 | 样件或条件 | 预期确认内容 | 结果记录 |
|---|---|---|---|
| 正常夹紧 | ______ | 抓取状态需要被确认 | 待验证 |
| 空夹或掉件 | ______ | 异常状态需要被识别和处理 | 待验证 |
| 尺寸极限 | ______ | 极限样件需要纳入验证 | 待验证 |
| 方向误差 | ______ | 错误方向需要纳入验证 | 待验证 |
| 污染状态 | ______ | 污染影响需要被观察 | 待验证 |
| 中断后恢复 | ______ | 恢复条件需要按项目确认 | 待验证 |
表格不指定传感器类型、数量、阈值或诊断覆盖率,也不把待验证项目写成已经通过连续循环的结果。
可直接填写的夹爪评估总表
| 检查组 | 必填内容 | 当前状态 | 证据或文件 | 缺失时的下一步 |
|---|---|---|---|---|
| 毛坯与成品 | 形状、波动、方向、基准 | ______ | ______ | 测量 / 补图 / 样件验证 |
| 夹持面 | 允许面、禁止面、夹紧方向、表面保护 | ______ | ______ | 标注工件图或照片 |
| 完整末端总成 | 全部组成、最远重心、最不利状态 | ______ | ______ | 补齐总成资料 |
| 污染条件 | 切屑、冷却液、氧化皮、飞边、清洁性 | ______ | ______ | 建立污染样件条件 |
| 动态干涉 | 卡盘、卡爪、刀塔、机床门、夹具 | ______ | ______ | 获取动态位置与包络 |
| 抓取确认 | 正常、空夹/掉件、极限、方向、污染、恢复 | ______ | ______ | 制定样件验证项目 |
应用上下文见单机上下料流程;总表不替代单机方案、机床接口或安全评审。
常见问题
毛坯与成品可以共用同一份夹爪评估记录吗?
不应直接共用。两种状态的形状、尺寸波动、方向、定位基准、允许夹持面和表面保护要求可能不同,应分别记录,再标出可以共同评审的部分。
允许夹持面与禁止接触面应该怎么提交?
在对应毛坯或成品的工件图、照片上分别标记允许夹持面、禁止接触面、夹紧方向、加工基准面和保护要求,并注明哪些已确认、哪些待样件验证。
完整末端总成包括什么?
核对范围包括工件、夹爪、手指、快换、连接板、气路元件和传感器,还要记录最远重心与最不利携带状态。文章不据此计算具体机器人的适配结果。
污染、机床干涉和抓取确认要验证哪些状态?
污染部分核对切屑、冷却液、氧化皮、飞边、排屑和可清洁性;干涉部分核对卡盘、卡爪、刀塔、机床门和夹具的动态包络;抓取确认还要覆盖空夹、掉件、尺寸极限、方向误差和中断后的安全恢复。
来源与适用边界
- 夹爪检查项依据琦星公开文章CNC 上下料夹爪设计原则及 2026-08-28 的官网内容快照整理,对应事实
QX004-F01至QX004-F06,核验状态为公开可用。 - 本文把已核验事实改写为填写表,不新增夹持力、材料、公差、传感器阈值或验证结果。
- 图片位置仅对应后续配图任务,均须保留“应用场景示意”披露;产品图或生成图不能证明夹爪适配、干涉检查或项目结果。
提交资料进入夹爪项目评审
整理毛坯与成品图样或照片、允许与禁止夹持面、完整末端总成信息、污染条件和机床内部包络,再向琦星提交毛坯、成品与机床资料,进入夹爪与单机上下料项目评审。