应用说明 / 2026-09-15
CNC 自动化试点机床选择:哪台先做,依据怎样比较?
比较多台 CNC 候选工位时,先统一记录现场任务、工件路线、复杂度和工厂目标,再形成待核验的试点评审清单。
 应用场景示意 / 具体布局以工程方案为准。
哪台 CNC 先做自动化,不能只看哪台最忙或看起来最简单。应逐台比较实际操作人员参与的任务、毛坯与成品路线、工件和工序变化、集成复杂度,以及工厂希望优先解决的问题和可取得的证据。比较结果只是待核验候选,不给固定权重、型号推荐或兼容结论。
先限定候选:逐台记录实际任务与物料路线
先请当前人工工序负责人参与。候选表应沿着毛坯料位、抓取、CNC 加工和成品阶段记录实际任务,而不是只根据演示流程判断。单机上下料概念流程可帮助标识这条概念路线,但不能证明某台机床兼容。
哪些细节必须向现场操作人员确认?
应确认偶发的不一致和实际操作细节,例如工件怎样进入、怎样被取放、哪些环节会变化。NIST 关于首次机器人集成的资料将现有流程专家参与和不一致识别列为概念性筛选输入,而不是琦星方案承诺。来源
用相同字段比较工位复杂度
每台候选机床都用同一组输入描述:任务步骤、工件操控难度、工序不一致、零件变化、所需精度和集成复杂度。这些字段来自通用候选工位比较方法,只是让不同工位的已知与未知项可并排阅读,不构成评分阈值。NIST AMS 100-41
不要把“变化多”直接写成不适合,也不要把“步骤少”直接写成优先。每一项都应留下实际证据出处或待确认说明。
 应用场景示意 / 具体布局以工程方案为准。
把工厂目标与排序依据分开写清楚
“先从较简单工位开始”可以作为讨论方法,但简单度、影响和权重仍要由工厂目标与相关人员要求决定。不要默认最新、最忙或最简单的机床必然排在前面。
资料缺失如何列为待确认项?
资料不足时,不用推测填补。把缺少的工序记录、工件信息、现场接口或后续测量基线单列为待确认项,并注明应由谁补充什么证据。运行评估、优先机会、业务理由和后续结果测量应分开记录。NIST MEP 的自动化评估概念并不预先承诺结果。
形成候选比较表,再交给项目评审
下表只帮助工厂形成下一步评审对象;A、B 均为待填写占位,不含评分、排序或项目结论。
| 比较字段 | 候选机床 A 的实际证据 | 候选机床 B 的实际证据 | 待确认项与负责人 |
|---|---|---|---|
| 操作细节与不一致 | ______ | ______ | ______ |
| 任务步骤 | ______ | ______ | ______ |
| 操控难度 | ______ | ______ | ______ |
| 零件变化 | ______ | ______ | ______ |
| 精度需求 | ______ | ______ | ______ |
| 集成复杂度 | ______ | ______ | ______ |
| 毛坯/成品流 | ______ | ______ | ______ |
| 工厂目标及后续基线 | ______ | ______ | ______ |
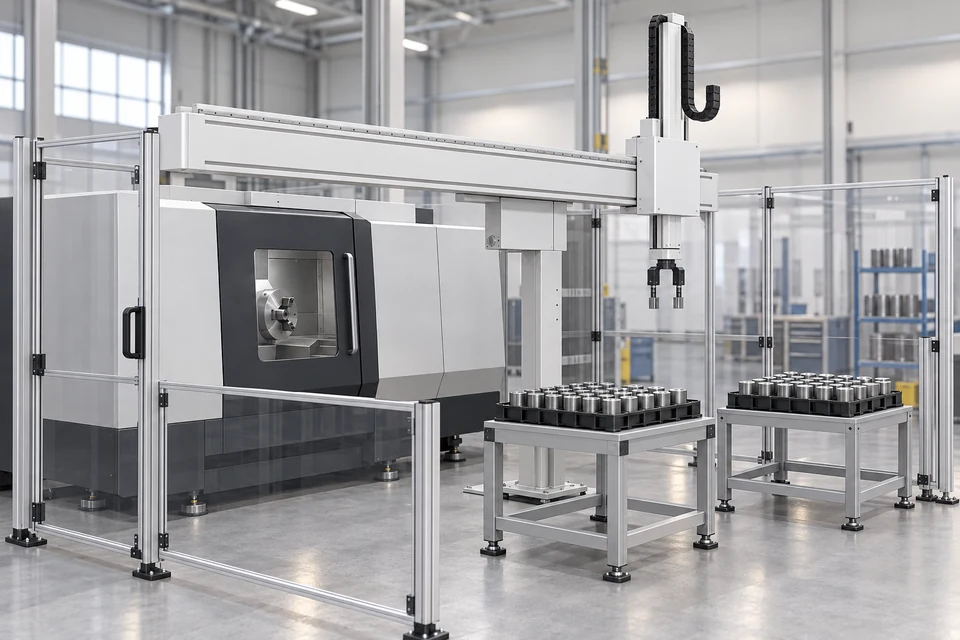 应用场景示意 / 具体布局以工程方案为准。
选定候选后,可进入 单台 CNC 选型资料准备 的专项资料整理;候选表本身不等于自动化适用或试点成功。
常见问题
首个试点是否一定选择最简单的 CNC 工位?
不一定。简单度需与工厂目标和相关人员的要求一起评审,本文不提供固定排序。
为什么必须听取当前操作人员的意见?
他们能补充演示流程中未出现的偶发不一致和实际操作细节,这些可能影响候选评审。
怎样比较工件变化多的两台机床?
用相同输入字段记录各自证据和待确认项,不计算没有现场依据的分数。
完成候选表是否代表机床已经适合自动化?
不是。它只确定进一步评审对象;概念物料路线不证明兼容或试点结果。
来源与使用边界
本文仅使用 NIST MEP、NIST AMS 100-41、NIST 自动化评估说明和琦星公开概念流程中的有限筛选类别;不将其转为琦星参数、布局、兼容或结果证明。
提交候选机床与工序资料,包括候选机床清单、实际工序记录、毛坯/成品路径、工厂目标和待确认项,供后续项目评审。