Ghi chú ứng dụng / 2026-08-28
Bố trí khay phôi thô và thành phẩm cho một máy CNC: cần kiểm tra gì?
Bố trí khay không bắt đầu bằng một số lượng hoặc khoảng cách mẫu. Nhà máy cần tách ba trạng thái vật liệu, đo vị trí khay và ghi rõ tuyến lấy/đặt, phía bổ sung cùng các tình huống bất thường.
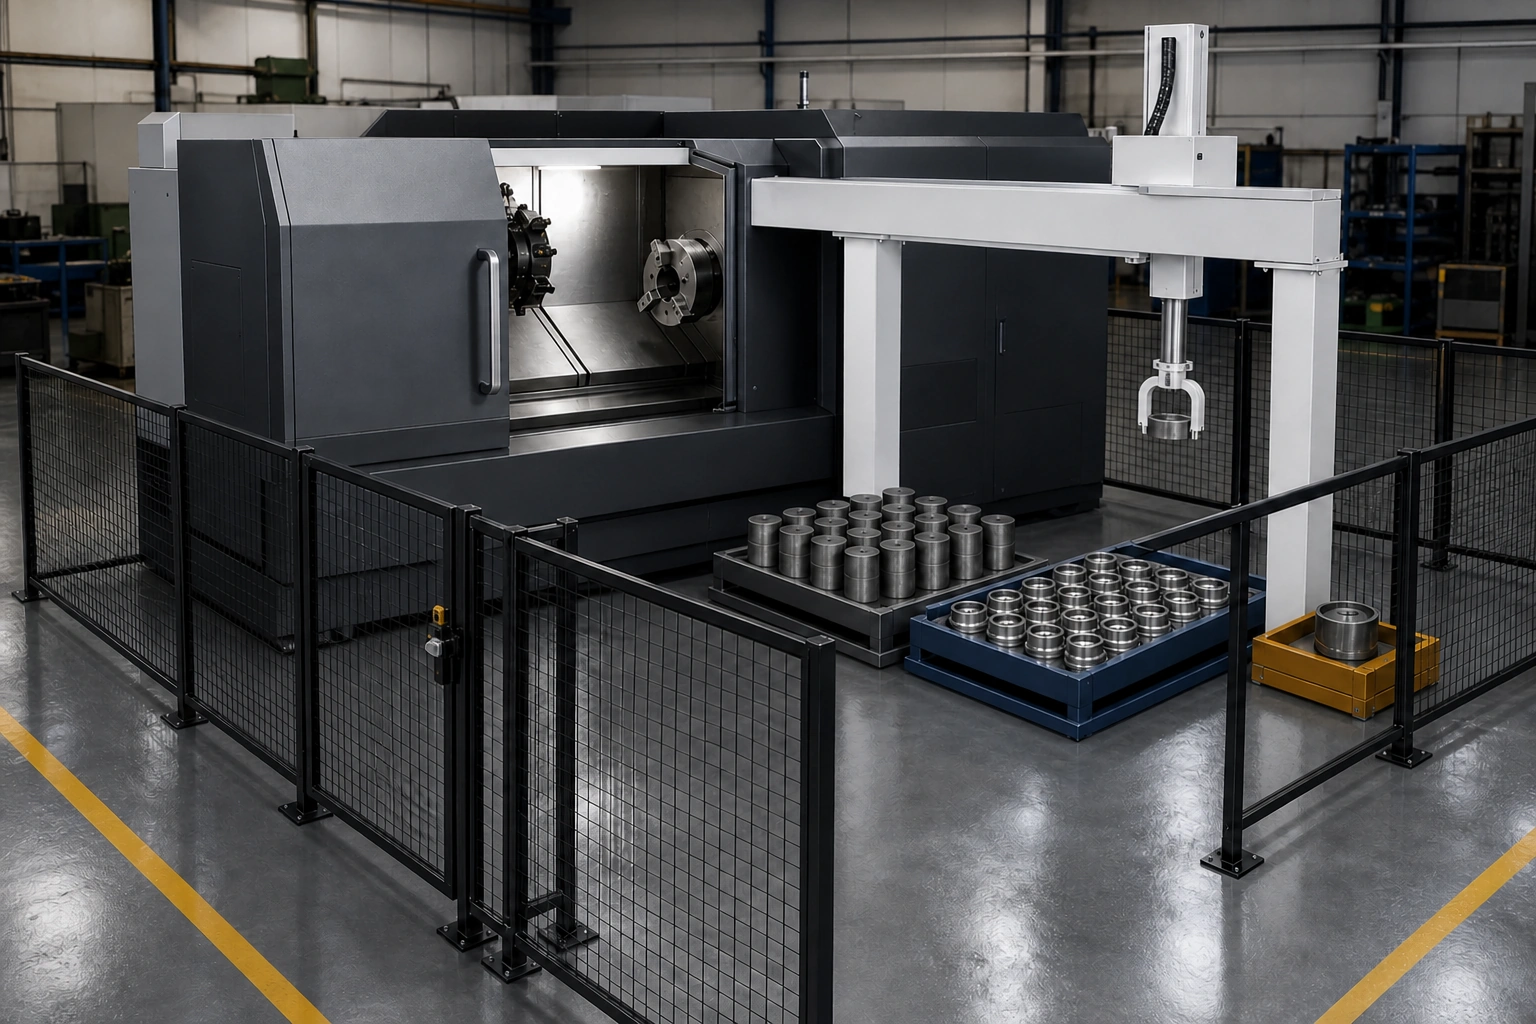 Minh họa bối cảnh ứng dụng / bố trí cuối cùng theo đánh giá kỹ thuật
Checklist bố trí khay cho một máy CNC cần ghi rõ vùng phôi thô, vùng thành phẩm, vị trí hàng lỗi, kích thước và vị trí khay cần đo, sức chứa cần đánh giá, phía bổ sung, điểm lấy/đặt, hướng chi tiết, lối tiếp cận và trạng thái dừng/phục hồi khi có bất thường. Bố trí cuối cùng phải dựa trên dữ liệu hiện trường; bài viết không đưa ra số khay, dung lượng, khoảng cách, tốc độ hoặc chu kỳ mẫu.
Xác định phạm vi: một máy CNC và ba trạng thái vật liệu
Sơ đồ đầu vào phải tách phôi thô đang chờ cấp, thành phẩm đã rời máy và chi tiết lỗi hoặc chưa xác định. Mỗi vùng cần có vị trí được phép và cách ghi trạng thái riêng. Hình minh họa không phải mặt bằng dự án đã giao. Toàn bộ chuỗi bàn giao có thể xem tại quy trình cấp phôi máy CNC bằng robot giàn; bài này chỉ tập trung vào khay, tuyến vật liệu và phía bổ sung.
Mục kiểm tra một: tách vùng phôi thô, thành phẩm và hàng lỗi
Với mỗi vùng vật liệu, hãy ghi vị trí dự kiến, hướng chi tiết được phép và cách nhận biết trên bản vẽ hoặc ảnh.
| Vùng vật liệu | Vị trí dự kiến | Hướng chi tiết được phép | Điểm bàn giao | Trạng thái dữ liệu |
|---|---|---|---|---|
| Phôi thô | ______ | ______ | ______ | ______ |
| Thành phẩm | ______ | ______ | ______ | ______ |
| Hàng lỗi/chưa xác định | ______ | ______ | ______ | ______ |
Không dùng bảng này để suy ra số khay, số ô hoặc tỷ lệ hàng lỗi. Nếu chưa biết vị trí hàng lỗi, hãy ghi “cần xác nhận” thay vì gộp chung với vùng thành phẩm.
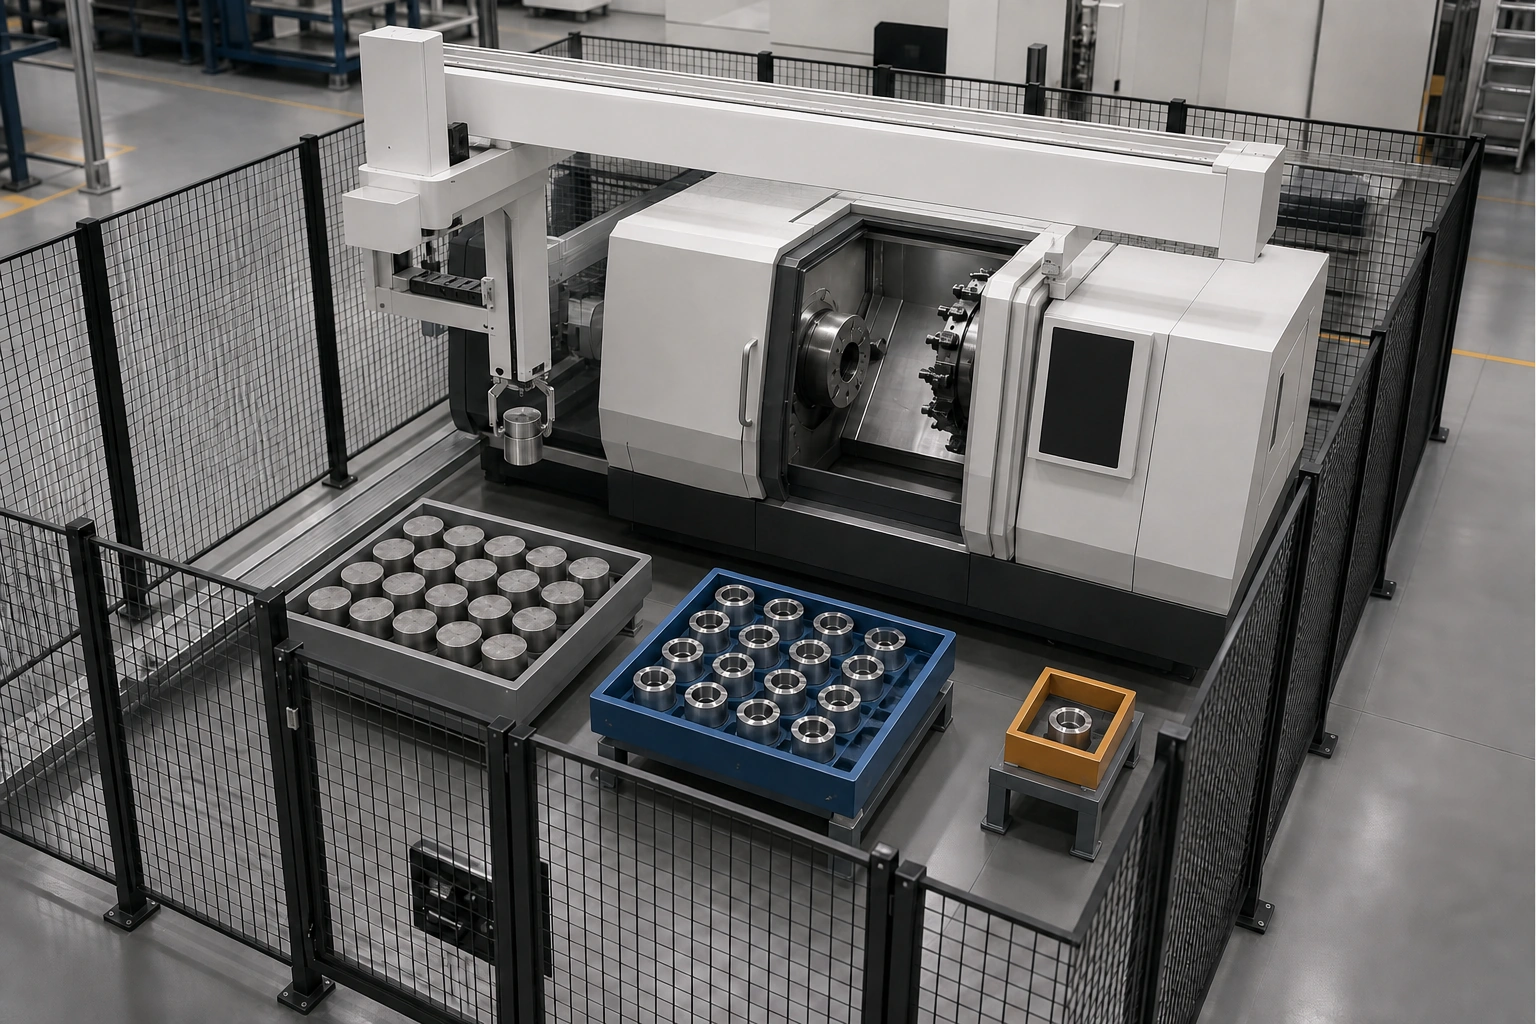 Minh họa bối cảnh ứng dụng / bố trí cuối cùng theo đánh giá kỹ thuật
Mục kiểm tra hai: đo khay và xác định phía bổ sung
Kích thước, vị trí khay, sức chứa cần đánh giá, phía bổ sung và điểm trả thành phẩm phải lấy từ dữ liệu thực tế, không dùng một giá trị mẫu cho mọi nhà máy.
| Dữ liệu khay | Giá trị đã đo hoặc mô tả | Nguồn dữ liệu | Trạng thái |
|---|---|---|---|
| Kích thước bao của khay | ______ | ______ | ______ |
| Vị trí khay so với máy CNC | ______ | ______ | ______ |
| Sức chứa cần đánh giá | ______ | ______ | ______ |
| Phía bổ sung phôi | ______ | ______ | ______ |
| Điểm trả thành phẩm | ______ | ______ | ______ |
| Lối tiếp cận của người vận hành | ______ | ______ | ______ |
| Lối bảo trì cần giữ | ______ | ______ | ______ |
Dữ liệu hiện trường cho tự động hóa CNC cung cấp danh mục rộng hơn; bảng trên chỉ lấy phần cần thiết cho bố trí khay và không đặt khoảng cách hay thời gian bổ sung mẫu.
Mục kiểm tra ba: giữ đúng hướng trên tuyến lấy và đặt
Tuyến lấy/đặt phải giữ đúng hướng chi tiết và xác định bốn điểm: lấy phôi, đặt trong máy, lấy sau gia công và trả thành phẩm.
| Điểm trên tuyến | Vị trí cần xác định | Hướng chi tiết | Trạng thái cho phép | Cần xác nhận |
|---|---|---|---|---|
| Lấy từ khay phôi | ______ | ______ | ______ | ______ |
| Đặt vào máy CNC | ______ | ______ | ______ | ______ |
| Lấy sau gia công | ______ | ______ | ______ | ______ |
| Trả về khay thành phẩm | ______ | ______ | ______ | ______ |
Bảng chỉ mô tả điểm và trạng thái bàn giao. Không suy ra quỹ đạo, tọa độ, tốc độ robot, chu kỳ hoặc kết luận rằng nguy cơ sai hướng đã được loại bỏ hoàn toàn.
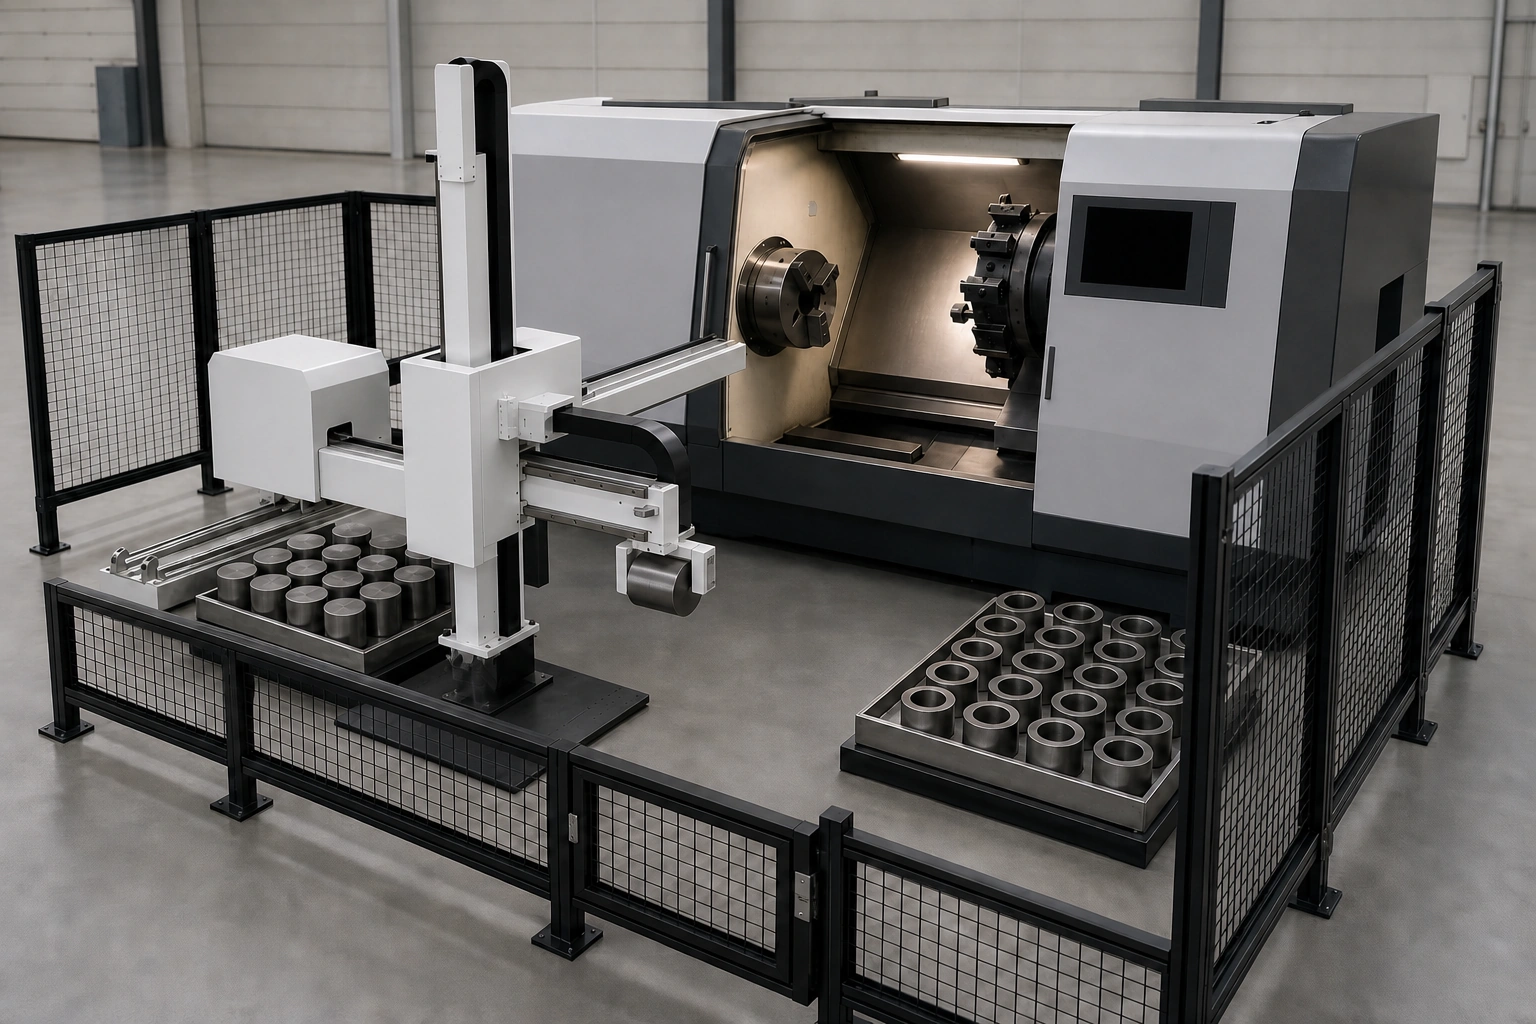 Minh họa bối cảnh ứng dụng / bố trí cuối cùng theo đánh giá kỹ thuật
Mục kiểm tra bốn: đặt ranh giới bổ sung thủ công và bảo trì
Vị trí bổ sung thủ công và lối bảo trì phải nằm trong ranh giới tiếp cận được xác định khi đánh giá dự án. Checklist cần ghi phía bổ sung, lối lấy thành phẩm và hàng lỗi, khu vực bảo trì, trạng thái dừng trước khi tiếp cận và điều kiện trước khi vận hành lại.
Nguyên tắc bảo vệ máy trong nguồn chỉ hỗ trợ ranh giới đánh giá chung. Bài viết không đưa ra khoảng cách hàng rào, thời gian dừng, thiết bị bảo vệ cụ thể hoặc kết luận pháp lý áp dụng tại Việt Nam. Quy trình cấp dỡ một máy CNC chỉ cung cấp bối cảnh ứng dụng, không phải thiết kế bảo vệ.
Mục kiểm tra năm: định nghĩa thiếu phôi, chồng phôi và sai hướng
Với tình huống thiếu phôi, chồng phôi hoặc sai hướng, ghi trạng thái dừng, người chịu trách nhiệm xem xét và điều kiện phục hồi trước khi chạy lại.
| Tình huống | Trạng thái cần ghi | Phản ứng cần định nghĩa | Điều kiện phục hồi | Chủ sở hữu quyết định |
|---|---|---|---|---|
| Thiếu phôi | ______ | ______ | ______ | ______ |
| Chồng phôi | ______ | ______ | ______ | ______ |
| Sai hướng | ______ | ______ | ______ | ______ |
| Trạng thái chi tiết không chắc chắn | ______ | ______ | ______ | ______ |
Không tự chọn cảm biến, độ chính xác, cơ chế phát hiện hoặc trình tự phục hồi tự động. Những phần đó phải được xác nhận trong thiết kế dự án thực tế.
Checklist bố trí khay để gửi đánh giá dự án
| Nhóm kiểm tra | Dữ liệu phải gửi | Phân loại | Bằng chứng | Việc tiếp theo |
|---|---|---|---|---|
| Phân vùng vật liệu | Phôi thô, thành phẩm, hàng lỗi | ______ | ______ | ______ |
| Dữ liệu khay | Kích thước/vị trí cần đo, sức chứa cần đánh giá | ______ | ______ | ______ |
| Bổ sung và trả thành phẩm | Phía bổ sung, điểm trả, lối vận hành | ______ | ______ | ______ |
| Tuyến lấy/đặt | Bốn điểm bàn giao, hướng và trạng thái cho phép | ______ | ______ | ______ |
| Tiếp cận | Bổ sung thủ công, bảo trì, trạng thái dừng | ______ | ______ | ______ |
| Bất thường | Thiếu, chồng, sai hướng, dừng và phục hồi | ______ | ______ | ______ |
Phân biệt dữ liệu đã đo, mục cần xác nhận và quyết định của dự án; checklist không thay thế bản vẽ bố trí hoặc đánh giá rủi ro.
Câu hỏi thường gặp
Nên tách khay phôi thô, khay thành phẩm và vị trí hàng lỗi như thế nào?
Tách rõ ba trạng thái trên sơ đồ và ghi vị trí được phép, hướng chi tiết cùng điểm bàn giao của từng vùng. Bố trí cụ thể phải dựa trên dữ liệu hiện trường; không suy ra số khay, số ô hoặc tỷ lệ hàng lỗi.
Checklist bố trí khay cho một máy CNC cần ghi những gì?
Ghi kích thước và vị trí khay cần đo, sức chứa cần đánh giá, phía bổ sung, điểm trả thành phẩm, tuyến lấy/đặt, hướng chi tiết, lối tiếp cận và trạng thái dừng/phục hồi khi có bất thường.
Tuyến lấy và đặt chi tiết cần xác định những điểm nào?
Xác định điểm lấy phôi, điểm đặt trong máy, điểm lấy sau gia công và điểm trả thành phẩm. Tại mỗi điểm, ghi hướng chi tiết và trạng thái cho phép mà dự án cần xác nhận.
Cần làm gì khi thiếu phôi, chồng phôi hoặc sai hướng?
Tài liệu phải định nghĩa phản ứng, trạng thái dừng, người chịu trách nhiệm xem xét và điều kiện phục hồi trước khi chạy lại. Không tự suy ra cảm biến hoặc phục hồi tự động.
Nguồn và phạm vi sử dụng
- Các trường bố trí dựa trên trang QIXING dữ liệu hiện trường cho tự động hóa CNC và nội dung công khai được xác minh ngày 2026-08-28, tương ứng các dữ kiện
QX006-F01đếnQX006-F05. - Nguyên tắc bảo vệ máy chỉ được dùng để xác định rằng tiếp cận thủ công và bảo trì cần đánh giá. Nguồn này không chứng minh dự án đáp ứng yêu cầu pháp lý tại Việt Nam, khoảng cách an toàn hoặc thiết kế bảo vệ cụ thể.
- Các vị trí hình ảnh dành cho nhiệm vụ tạo hình sau. Mọi hình phải giữ nhãn “Minh họa bối cảnh ứng dụng” và không được dùng như mặt bằng dự án, bản vẽ kỹ thuật hoặc bằng chứng hiệu suất.
Gửi dữ liệu bố trí khay để đánh giá
Hãy gửi bản vẽ hoặc ảnh mặt bằng một máy CNC, dữ liệu phôi thô và thành phẩm, kích thước/vị trí khay cần đánh giá, phía bổ sung, điểm lấy/đặt và các trạng thái bất thường; đồng thời gửi dữ liệu phôi và bố trí khay để QIXING xem xét bố trí cấp dỡ theo dự án.