应用说明 / 2026-10-03
多品种车削零件怎样分组,才能判断自动化共用程度?
方案设计前先按真实图纸和工序建立车削零件的候选工件族,再把抓取、定位、供料、路径、程序与检验的共用假设和缺失证据放进同一张矩阵。
 应用场景示意 / 共用条件须以项目图纸、样件与设备配置复核。
先列车削件的图纸版本、工序及毛坯和成品状态,再逐件比较抓取面、定位基准、供料姿态、末端工具与工件的移动包络、机床路径、程序接口和检验要求。把可能共用、差异和缺少证据的条件写进矩阵,只形成候选工件族;外形相近或一次样件演示都不能证明夹爪、料盘、工装、路径和程序可以共用。
先确定每个零件的真实身份和工艺状态
车削工件族划分从可追溯的零件输入开始。请按零件分别记录图纸及版本、所在工序、毛坯进入单元时的状态、加工后成品离开时的状态,以及相应检验要求。同名零件可能有不同版本;外形相似,也可能在前后工序具有不同的可接触表面。未拿到图纸、工艺卡或可分享样件的字段标为“待补”,不要用零件名称或单一尺寸先替它们作结论。
毛坯外观、摆放和供料呈现需要单独核对,可参阅毛坯一致性检查表。这篇文章提供的是候选分组方法,不声称已有琦星客户的零件资料或验证结果。
比较抓取、定位与供料的候选共用边界
把每个零件允许接触与禁碰的部位、机器人计划抓取时的姿态、定位和夹持基准、料盘或其他供料方式及呈现方向并排记录。某些条件看似一致,也只写“可共用待验证”;需要用实际样件、末端工具、工装及设备配置逐项核对。不能因为两个零件能放在同一张图上,就断定它们可使用同一夹爪或料位。
抓取面与工具细节可继续看上下料夹爪评估清单;定位是否能够稳定转移,应另看工件定位基准转移。本页不替项目确定夹持力、夹爪结构或工装选型。
 应用场景示意 / 共用条件须以项目图纸、样件与设备配置复核。
把移动包络、机床路径、程序和检验差异纳入分组
只看零件本体会漏掉自动上下料的运行条件。比较时应连同末端工具和工件的整体空间包络,核对进出机床的预期路径、机床门及夹具的相关状态、机器人与机床的接口、程序版本和检验要求。这里列的是待核对类别,并非已经验证的路线、间隙、速度、节拍或可达性结论。NIST 的工作单元集成资料可作为通用评审类别参考,不能证明琦星某套设备或某组工件已兼容。
一个零件需要不同程序或检验记录时,即使外形接近,也要在矩阵中保留差异。若缺少机床空间、工具或接口资料,标出缺口与负责补证的人,而不是把未知条件算作共用。
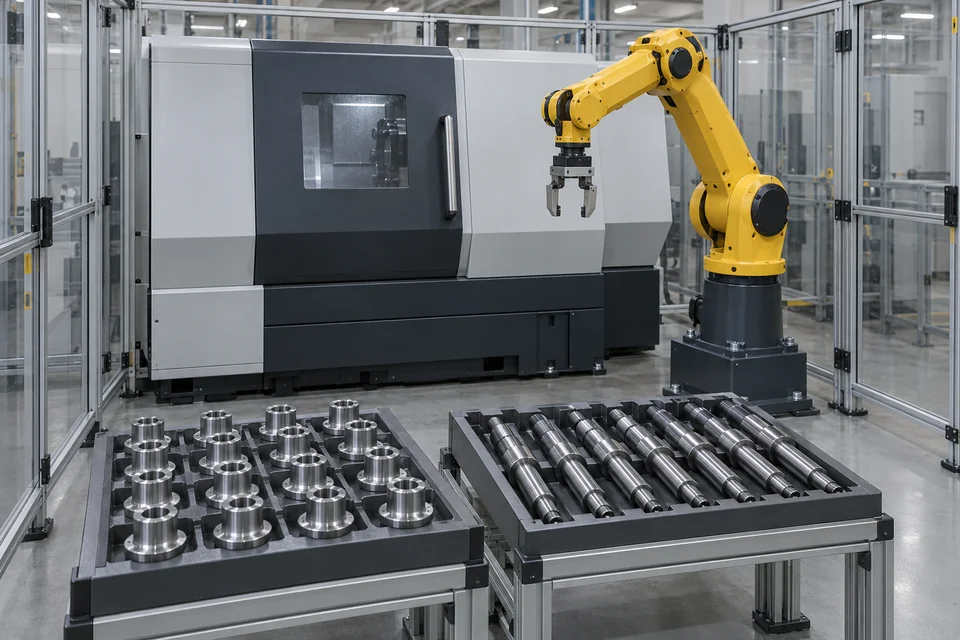 应用场景示意 / 共用条件须以项目图纸、样件与设备配置复核。
输出候选矩阵,再决定哪些条件要单独验证
按不同候选零件横向填写下表。每一栏都应取自可分享的真实图纸、工艺文件、样件和项目设备配置;“共用候选”与“明确差异”“待验证”分开记录,并指定后续复核责任。表格不是兼容性证明,也不包含预设客户、机型或结果。
| 比较字段 | 候选零件 A/版本 | 候选零件 B/版本 | 共用候选/差异/待验证 | 所缺项目证据与责任 |
|---|---|---|---|---|
| 工序、毛坯与成品状态 | ______ | ______ | ______ | ______ |
| 允许抓取面、定位与夹持基准 | ______ | ______ | ______ | ______ |
| 供料呈现、方向与料位 | ______ | ______ | ______ | ______ |
| 末端工具包络、机床进退路径 | ______ | ______ | ______ | ______ |
| 程序、接口与检验要求 | ______ | ______ | ______ | ______ |
空白、未知或单件演示都不等于“已验证”。候选分组须经项目样件与配置复核;零件版本、工序、工装、供料、路径、程序或检验条件改变时,也应重查相应字段。工件族确认后的工装、料位和程序切换属于下游实施阶段,可参阅多品种 CNC 换型实施清单;本页不作换型放行或安全结论。
常见问题
外形差不多的车削件能算同一工件族吗?
只能先列为候选。还要比较图纸版本、工序、毛坯与成品状态,以及抓取、定位、供料、路径、程序和检验条件;相似外观不能替代这些证据。
分到同一候选组,就能共用夹爪和料盘吗?
不能。夹爪、料盘和工装是否可共用,要分别用实际样件、工具与设备配置核对;无法共用的差异应留在矩阵中,而不是被组名掩盖。
哪些差异应使工件族重新评审?
零件或图纸版本、工序、工装、供料呈现、路径、程序接口或检验要求变化时,重查受影响的字段与证据。没有适用于所有项目的统一数值阈值。
候选分组和换型实施清单有什么区别?
候选分组在方案设计前回答“哪些条件可能共用、还缺什么证据”;换型实施是在分组及具体方案确认后,核对工装、料位、程序等现场步骤。前者不能代替后者的实施或放行记录。
联系琦星讨论工件族输入
若要为单台 CNC 上下料评估多品种车削件,可联系琦星并提供可分享的图纸版本、工艺卡、毛坯与成品样件、目标机床、供料方式及检验要求。项目会据具体资料讨论需验证的条件;本文不承诺夹爪或程序共用,也不预设节拍、质量、安全或交付结果。