应用说明 / 2026-10-07
长轴零件自动上下料,尾座和支撑动作怎样交接?
长轴工件的自动上下料方案,要先核对每次取放和尾座、支撑介入时由谁承托工件,再看机床与机器人有哪些可确认的状态。文中提供不预填配置的交接问题表。
 应用场景示意
评估长轴零件自动上下料,先不要只看机器人能否伸到卡盘。按工件图纸和机床选项,在每次取放、夹持、尾座或中心架介入与退出、异常停机时,写明工件由谁承托、哪些状态已经确认、下一动作等待什么。缺少图纸、接口或到位证据的环节先标“待核”,不能据此判断方案可行、安全或达到预期节拍。
先核对工件与机床,别用“长轴”代替图纸
“长轴”只能说明需要关注支撑问题,不能告诉项目团队在哪里抓取、哪里可接触或是否需要额外支撑。评审输入至少应包括可分享且已脱敏的毛坯和成品图、工序状态、几何与质量/重心资料、夹持允许区与接触禁区,以及料位、卡盘、刀具和机内空间资料。缺项应列为开放问题;本文不设长径比阈值,也不计算支撑点、夹持力或挠度。
机床侧还要核对具体型号、卡盘及门的实际结构、尾座或中心架是否安装、原厂说明与可用接口。Haas 的 TL 手册将中心架作为某些长或细轴车削工况的附加支撑,并说明它可与尾座选项配合;这是特定厂家的机型示例,不是所有 CNC 车床的标配,更不能证明琦星某个项目已有相同配置。琦星公开介绍的是单机上下料应用方向,本题的实际工件和设备配置仍待项目资料确认。
每一次取放都要说清“谁在承托工件”
把料架或托架、机器人夹爪、卡盘、尾座,以及仅在项目确实配置时的中心架,分别列成待确认对象。关键不是给它们排出一条通用动作次序,而是在某一方准备释放前,确认另一方是否已经按实际工件和设备要求承托或夹持;机器人只是接近工件、尾座只是靠近目标位置,都不等于完成可靠交接。Haas 原厂的中心架说明涉及其机型的支撑与接触检查,不能照搬为现场操作规程。
例如,料位取件应核对样件原先由哪里承托、夹爪接触哪里、什么证据允许料位释放;进入机内时,应核对门、卡盘、工件和夹爪的相对空间;卸件时同样要明确卡盘或其他支撑撤出后谁保持工件。具体接触区、释放条件和异常保持方式,都要由工件、夹具与机床资料确定。通用夹爪输入可另查琦星的 CNC 上下料夹爪评估表;本页只聚焦长轴受支撑交接,不代替夹爪选型。
 应用场景示意
尾座、门、卡盘与机器人互相等待什么
尾座是否进退、压紧或到位,取决于机床型号及所装选项。项目评审应分别问:这些状态由机床原厂控制中的什么依据确认?哪些状态确实能被自动化系统读取?卡盘夹持、门、防护、机床轴位置与机器人末端工具位置如何共同约束下一动作?Haas 尾座资料仅说明其选配尾座有特定进退控制;不能把该厂代码或动作方法移植到其他机床。该厂的启动条件示例也只说明某些配置可核对尾座顶住工件,不能推断本项目已经具备、启用或对机器人开放这个信号。
取放路径还要核对机床门开闭区域、卡盘与夹爪的可用空间、机床轴及工具包络,并把正常运行与失去信号、停机后的工件保持分开讨论。Haas 自动装卸说明把取料、等待、机内位置和夹持等状态分开定义,提示评审应覆盖完整过程;它不是琦星控制接口或可直接照用的动作程序。一般机械臂的姿态与完整路径可参阅六轴机械臂 CNC 上下料路径检查表;本页只处理长轴支撑和尾座状态。
机床原厂、机器人或集成方、安全功能分别负责什么,必须在项目中核对并记录。尤其不能把“某个普通到位信号可读”直接写成安全许可。原厂安全说明提醒保持防护边界,并关注尾座与工件夹持区域的人员风险;本文不指定联锁程序,也不取代合格人员的风险评估。
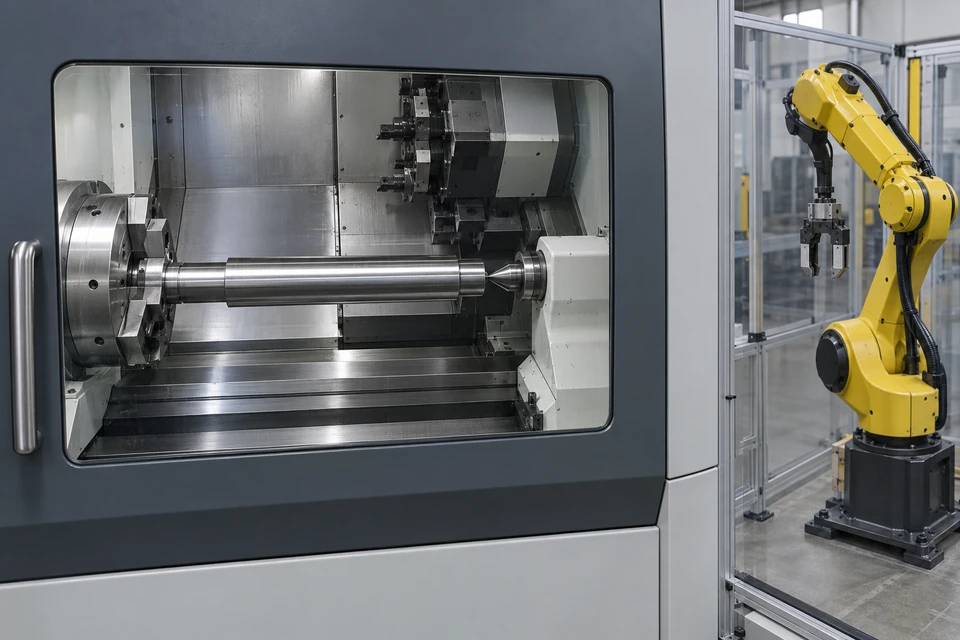 应用场景示意
用空白交接问题表关闭开放项
下表供现场团队逐项提问和填写证据,不是琦星客户配置或可直接执行的动作程序。行名不构成通用执行顺序;具体动作必须由实际机床、工件、夹具和项目安全评审决定。“尾座/中心架”只在实际配置时填写,不适用时标注原因。
| 待评审状态或动作(非顺序) | 工件当前承托者及释放条件 | 尾座/中心架/卡盘与门的实际状态 | 可用确认信号及责任系统 | 异常时工件保持与恢复依据 | 证据来源、开放项与责任人 |
|---|---|---|---|---|---|
| 料位取件 | ______ | ______ | ______ | ______ | ______ |
| 门前等待 | ______ | ______ | ______ | ______ | ______ |
| 卡盘装入 | ______ | ______ | ______ | ______ | ______ |
| 尾座或中心架介入(仅适用时) | ______ | ______ | ______ | ______ | ______ |
| 加工前确认 | ______ | ______ | ______ | ______ | ______ |
| 卸件与退让 | ______ | ______ | ______ | ______ | ______ |
| 异常或失信号后的恢复 | ______ | ______ | ______ | ______ | ______ |
用样件、实际机床与末端工具、原厂说明、接口清单和防护配置去核对表中开放项;需要时由合格人员安排风险评估、模拟和受控验证。特别要确认释放前的承托依据、尾座或中心架实际状态、门与夹持状态,以及失信号后由谁保持工件。未知信号填“待核”,不能填“已通过”;空白不等于零故障或可投入运行。一次观察、应用场景示意图或他厂手册,都不能替代项目验收,也不能据此承诺可达、无干涉、产能或安全结果。
常见问题
长轴一定要配尾座或中心架吗?
不能一概而论。先看工件图纸、工序、夹持要求和车床实际选项,再核对原厂资料。公开的 Haas 手册只说明某些机型可使用这些支撑,不能由此推出所有长轴方案都需要、都具备,或琦星已有特定配置。
尾座已到位,能直接作为机器人放件或机床启动许可吗?
不能从通用文章推断。先确认所用机床是否提供该状态、能否供自动化系统读取、项目怎样处理信号失效,以及控制与安全功能分别由谁负责。某机型的启动条件示例不等于本机床或本项目的许可逻辑。
机器人抓得到卡盘,就说明长轴上下料可行吗?
不够。还要核对取件到卸件的受支撑交接、尾座或中心架的实际动作、门与卡盘状态、末端工具和机内空间;风险评估及受控验证另行完成。单点可达不能推出全程无干涉、安全或节拍结果。
先提交什么资料,才能开展方案评审?
可先提供可分享且已脱敏的毛坯/成品图、工序与接触限制、机床型号及尾座/中心架选项、门/卡盘/接口资料、料位和机内空间照片,以及已有安全要求与开放问题。缺项如实标“待核”,由项目人员决定需要补哪些原厂或现场证据。
联系琦星核对长轴项目输入
如果正在评估单台 CNC 长轴零件自动上下料,可联系琦星提交可分享且已脱敏的工件图、机床和尾座/中心架选项、夹具与料位、现有接口及安全要求。项目人员可据此逐项核对开放问题;具体设备配置、方案可行性与验证结论仍以现场资料和项目评审为准。