应用说明 / 2026-10-15
六角件自动上下料:圆周角度什么时候必须受控?
六角外形可能具有重复的等价方向,但孔槽、夹爪接触面与下游夹具可能打破这种等价性。本文提供按真实样件填写的圆周角评审表。
 应用场景示意
规则六角外轮廓可以出现重复的等价方向,但真实工件的偏置孔、槽、凸台,或夹爪接触与下游夹具要求,可能让这些方向不再等价。六角件自动上下料角度定位应先按图样、工序与样件,将各交接处标为“可等价、需限角或暂无法判定”,再验证取料、夹持、入机与放回;本文不替具体工件给出角度结论。
六角对称,指的是哪个轮廓?
理想的规则六角外轮廓有旋转后重复的几何形态。Asyril 的原厂术语用六角形解释角度重复,也将工件朝上的面、X/Y 位置和取料角分开描述。这说明不能仅凭六角轮廓认定一个唯一角度;它并不说明实际工件在每个重复方向都可取料、夹持或装入机床。
评审时应把“看到的轮廓”与“需要完成的工序”对上:图样版本是毛坯还是成品?真实件是否有偏置孔、槽、凸台,或任何在该工序中起定位作用的非对称特征?下一处夹具接触什么面?一个方向即使让外部六角面看起来相同,也可能使孔槽与夹具关系不同;反过来,若相关几何与夹具条件确实等价,也不能武断要求每个六角件都识别唯一圆周角。哪些角等价,只能由该件图样、样件与装夹要求确认。取料角教学资料也说明取料角需求依工件几何与参考特征而定,这只是第三方机制说明,不是琦星工件的结论。
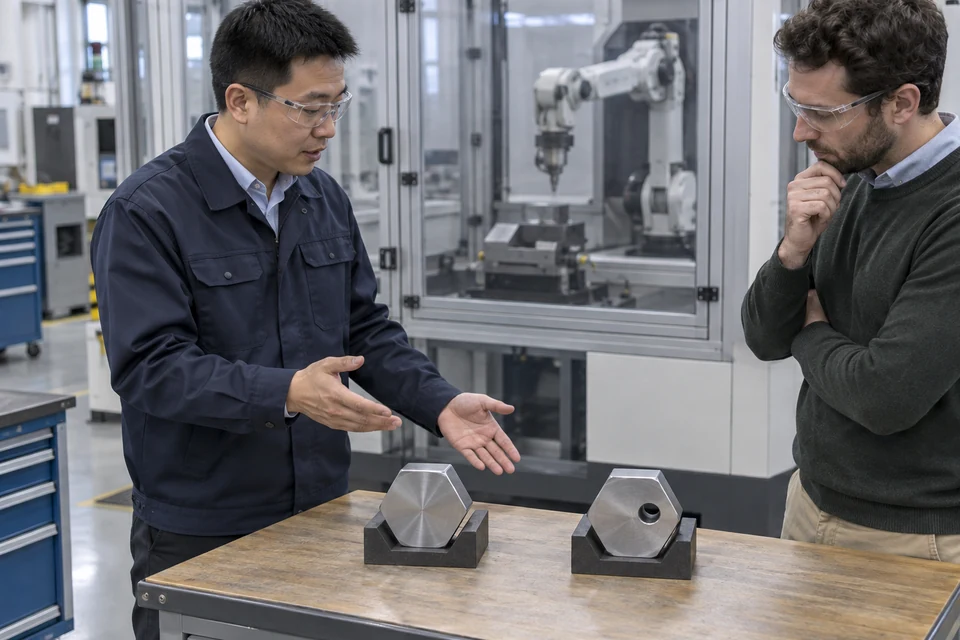 应用场景示意
取料角、朝上的面和料位位置,为什么要分开?
料位的 X/Y 位置回答“工件在哪里”;朝上的面回答“哪一面可见或可接触”;绕工件轴线的取料角回答“相对于参考特征转到了哪里”。把三者合成一个“方向正确”,会掩盖仍未知的角度约束。尤其对实际存在非对称特征的工件,先问取料时该特征是否可见、能否与规则外轮廓区分,再问取料点和参考特征之间如何定义相对方向。Asyril 的特征选择说明把取料角与取料点、所选可见特征联系起来;它不证明本项目样件已有可识别的孔槽。
夹爪闭合后还要重新提问:手指实际接触六角平面、边缘还是其他部位?关键孔槽是否被挡住?原本在料位可观察的角度证据,到了夹爪上是否仍可观察或通过其他项目证据保留?SCHUNK 的手指配置资料将内夹、外夹、接触点及手指接触几何作为不同输入。这可提醒项目团队独立核对接触面,却不能当作本工件的指形设计、抓取成功证明或琦星现有配置。夹爪接触限制的细项可参看上下料夹爪评估清单;本篇只追踪接触与圆周角判断的关系。
外轮廓重复,可能造成什么误判?
若只把重复的外轮廓作为角度参照,就可能分不清那些外形相似、但内部孔槽相对夹具方向不同的状态。Cognex 关于模型特征的说明讨论了缺乏方向信息的对称特征造成角度歧义,以及增加可区分特征的作用。这是第三方视觉原理,不是本件的检测试验。真正要验证的是:待装夹的实际特征在供料位置能否观察,夹持后会不会遮挡,观察结果能否与图样和夹具要求对应。
哪一处交接决定必须限角?
“需要控制圆周角”不是六角件的统一属性,而是某一工序、某一交接位置的条件。可沿料位、夹爪后、入机前和成品放回四处,分别问三个问题:哪些转角按该处任务等价?若只允许部分方向,限制来自工件特征还是下游夹具?现有图样、样件和试验记录能否证明判断?毛坯和成品若特征不同,应分开填写,不沿用同一结论。
尤其在入机前,应把真实孔槽、接触面或定位特征与机床夹具及工序要求对应;仅有“夹爪已抓住六角平面”不等于装夹角已满足要求。成品放回处也应核对完成加工后的特征和放置要求,不能自动继承毛坯供料角。关于各位置的一般交接框架,可看工件定位基准传递;本页表格专门记录圆周角等价性、限角理由与证据,不提供通用基准或夹具设计。
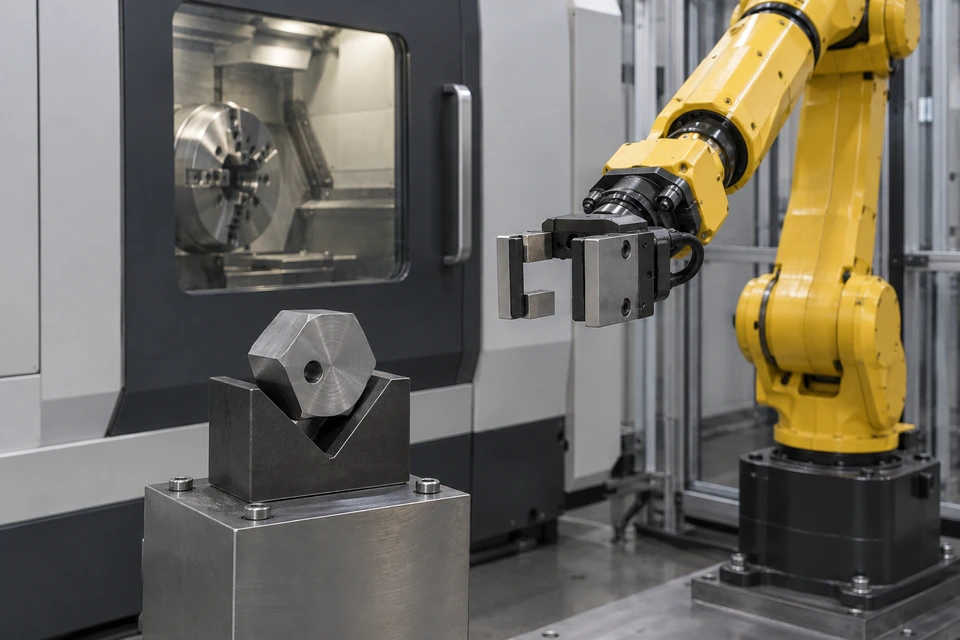 应用场景示意
无法判定或角度不符,下一步评审什么?
可将机械定向、人工比对样件、视觉等列为待比较的确认路径,先明确哪处需要角度信息、哪个特征可观察、夹持后是否遮挡及下一工序实际接受什么状态。若考虑视觉,Cognex 的视觉导引取放示例涉及训练特征、参考姿态、标定以及位置和转角输出。它只说明一种第三方机制;返回一个角度,不会自动证明内部孔槽与夹具匹配,也不表示琦星现有视觉或角度补偿能力。
遇到角度不符、特征被遮挡或证据不足时,是否停留、隔离样件、由谁复核及按什么条件恢复,都应由工艺、设备、质量和安全人员结合真实设备逻辑评审。不能把下表的空白处误当作已设定的自动纠错或放行规则。此表仅供真实图样、样件、供料、夹爪与夹具验证时填写,并非角度、公差、检测配置或放行标准。除交接位置外均为“待核”;若毛坯与成品不同,应另起记录。
| 工序/图样与样件版本 | 交接位置 | 朝上的面和 X/Y 位置(另记) | 六角外轮廓与破坏对称的实际特征 | 特征是否可见及是否被夹爪遮挡 | 圆周角等价/限角/未知(待项目填写) | 下游夹具或工序依据 | 角度不符或无法判定的处置(待评审) | 验证记录/责任人 |
|---|---|---|---|---|---|---|---|---|
| 待核 | 料位 | 待核 | 待核 | 待核 | 待核 | 待核 | 待核 | 待核 |
| 待核 | 夹爪后 | 待核 | 待核 | 待核 | 待核 | 待核 | 待核 | 待核 |
| 待核 | 入机前 | 待核 | 待核 | 待核 | 待核 | 待核 | 待核 | 待核 |
| 待核 | 成品放回 | 待核 | 待核 | 待核 | 待核 | 待核 | 待核 | 待核 |
常见问题
六角外形是否意味着每个圆周角都可上料?
不意味着。规则外轮廓有重复方向,完整工件的孔槽、凸台、夹爪接触和下游夹具却可能打破等价性。是否可上料要按真实图样、样件和对应工序确认,不能单看外轮廓。
有孔或槽就一定要安装视觉吗?
不能据此决定。先核对这些特征是否影响装夹角、在料位能否观察,以及供料方式和样件试验能提供什么证据,再比较机械定向、人工复核或视觉等可选路径;本文不作设备选型。
料位位置已找到,是否等于装夹角正确?
不等于。X/Y 位置、朝上的面、取料角和机床夹具接受角是不同信息;某一项已知,不能替代其他项的样件与夹具核验。
夹爪抓住六角平面后,角度会自然保持到机床吗?
不能仅凭抓住的外观下结论。应看实际接触面、特征遮挡、交接姿态及夹具配合,并用真实样件验证。本文不预设滑移、角度变化、夹持力或抓取表现。
带上工件证据再讨论方案
琦星公开的单台 CNC 上下料应用涉及毛坯上料和成品下料,但不证明已有六角件角度识别、视觉或成功项目。带法兰工件方向评审处理正反面和凸台朝向;这里讨论的是绕工件轴线的圆周角。如果终端工厂要评审六角件,可联系琦星,提供可共享且脱敏的工件图样与版本、毛坯和成品样件、实际孔槽或凸台、工序、料位状态、夹爪接触限制和机床夹具约束。先划清哪些角等价、哪些必须限制、哪些仍无证据,再讨论验证路径;精度、节拍、适配和实施结果均不能在项目验证前承诺。